- Hem
- Om oss
- Produkter
- Nyheter
- Ladda ner
- Skicka förfrågan
- Kontakta oss
Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produkter
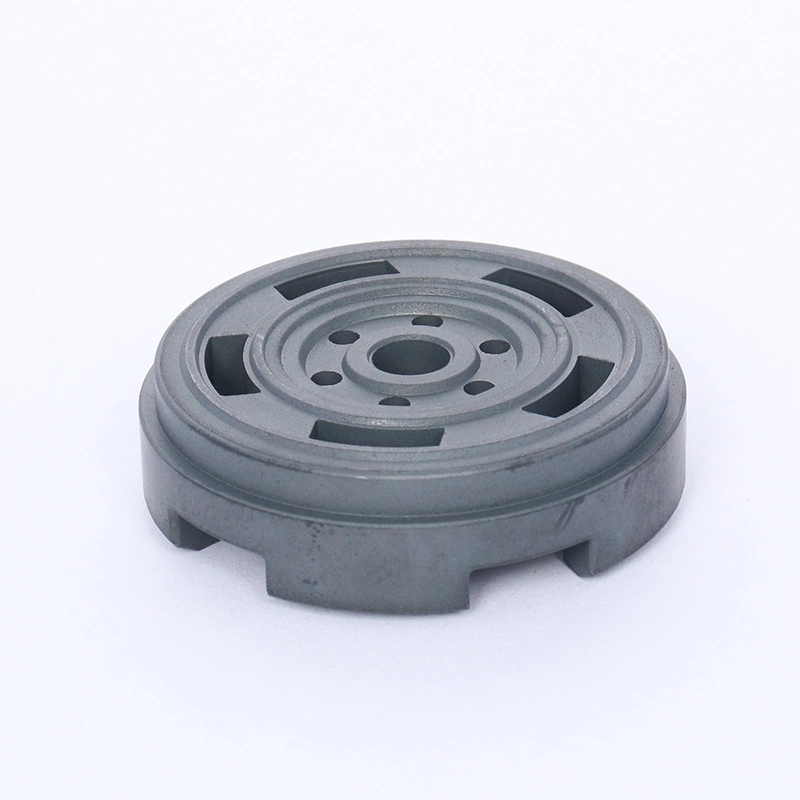
Vi levererar stötdämparkomponenter i full kategori, inklusive kolvar, stansningar, gummitätningar, kolvstänger, fjädrar och egenutvecklade band-/spårmaskiner.


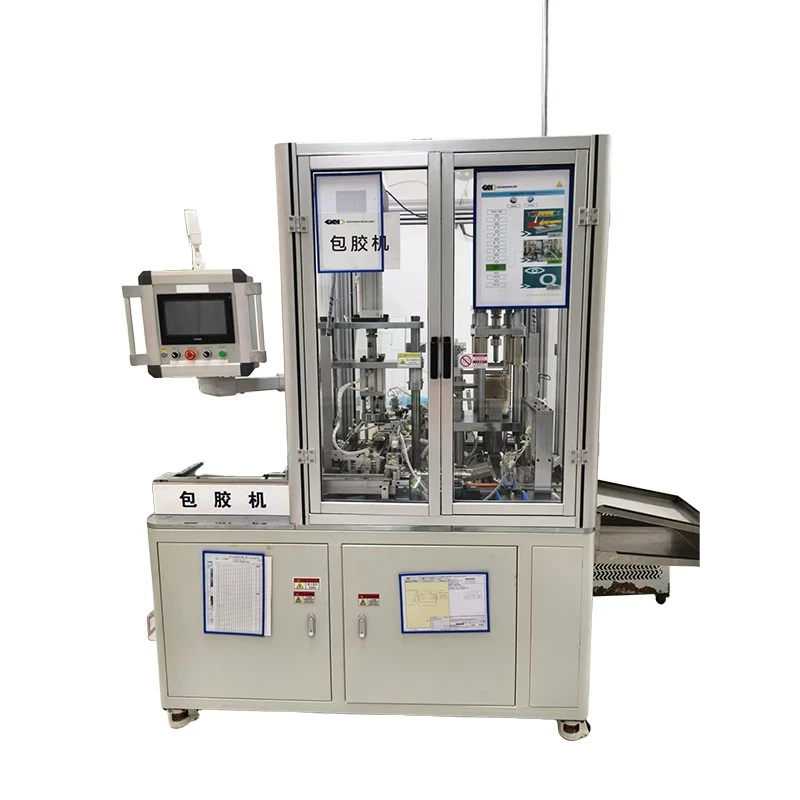
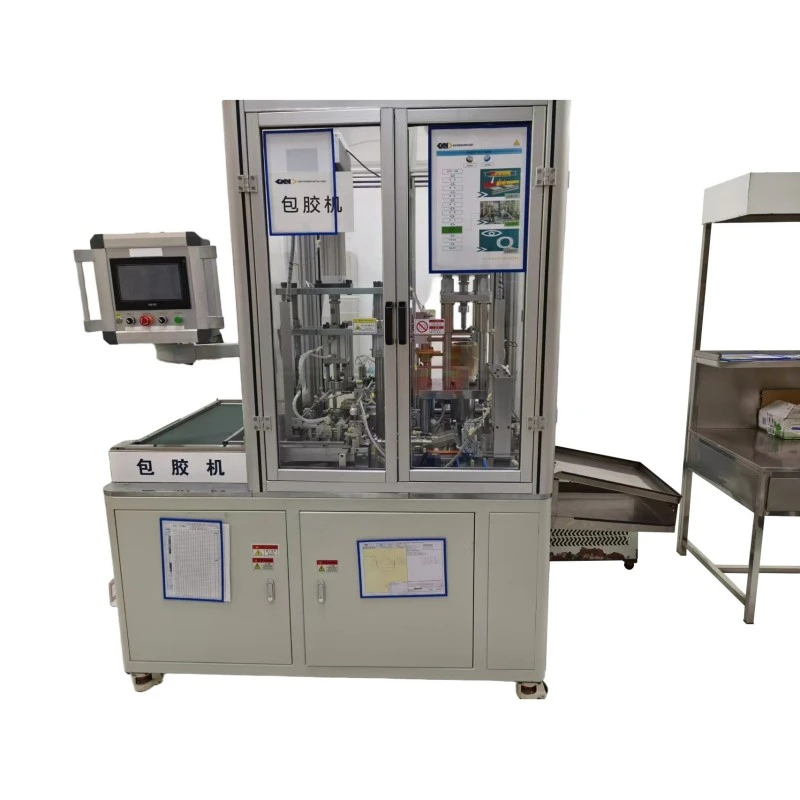
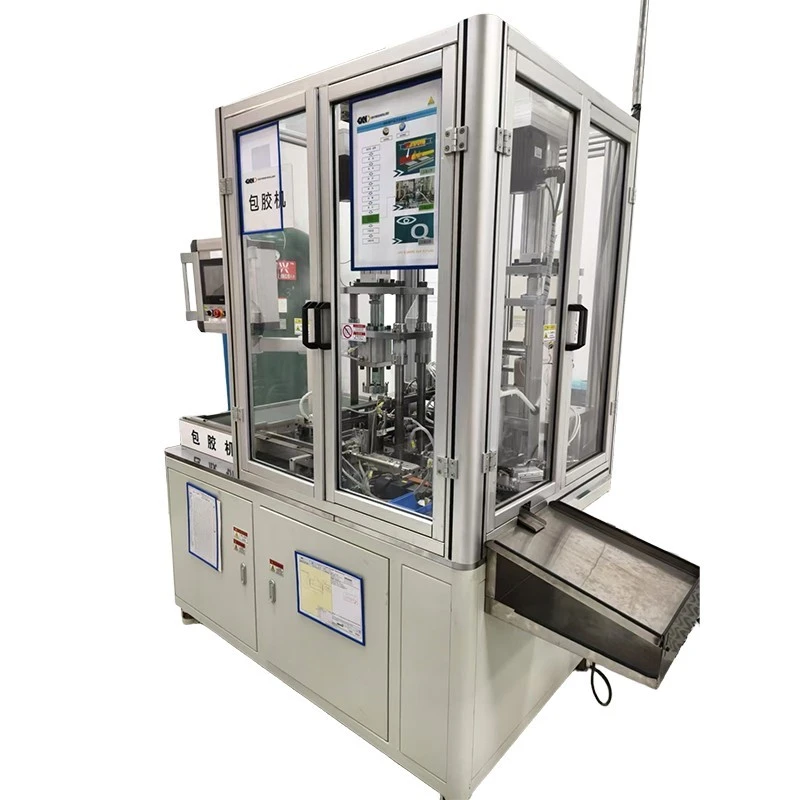
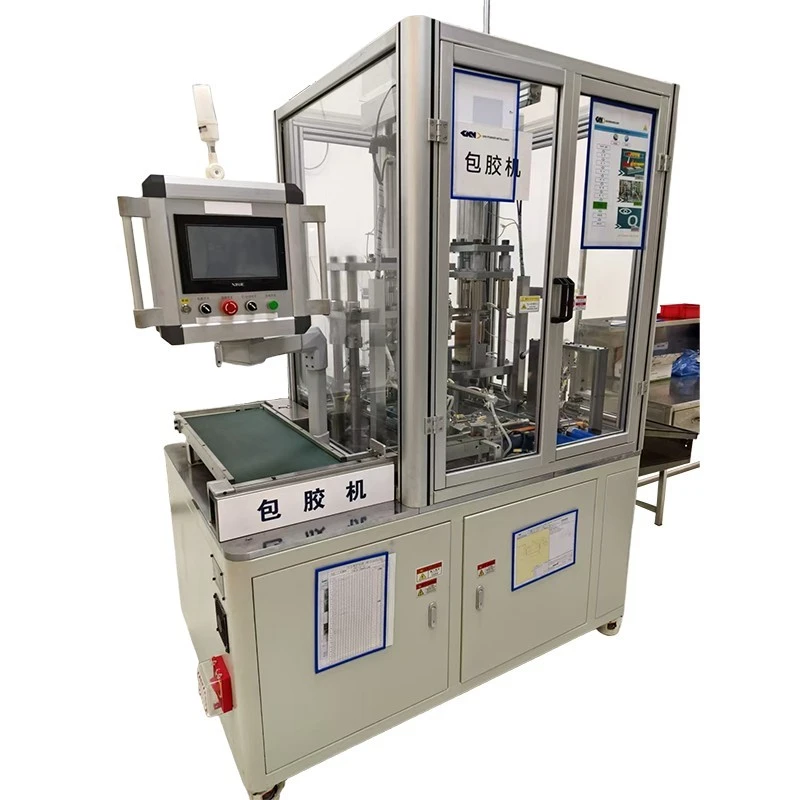
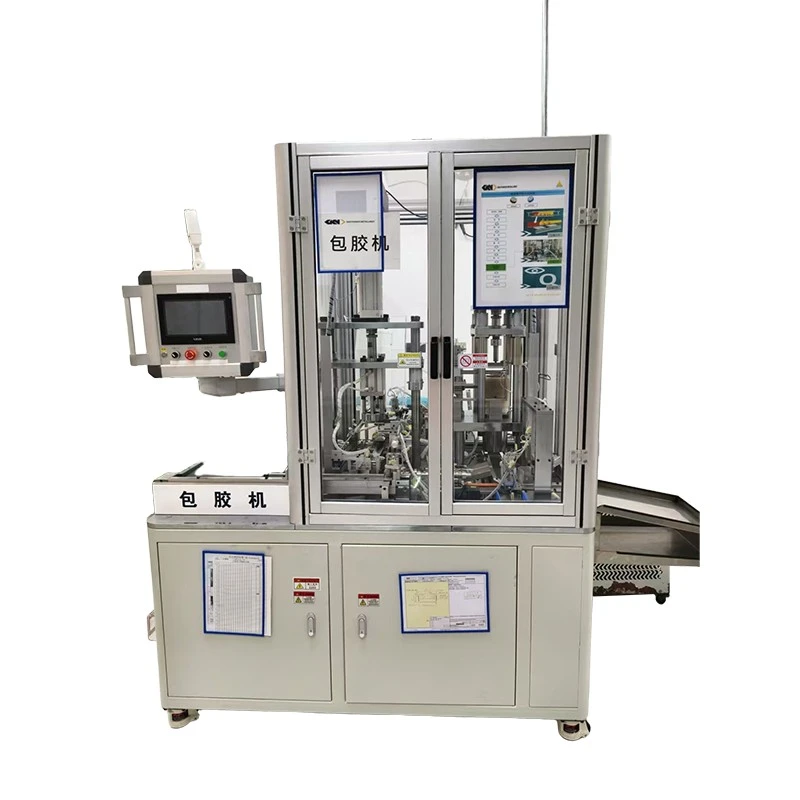
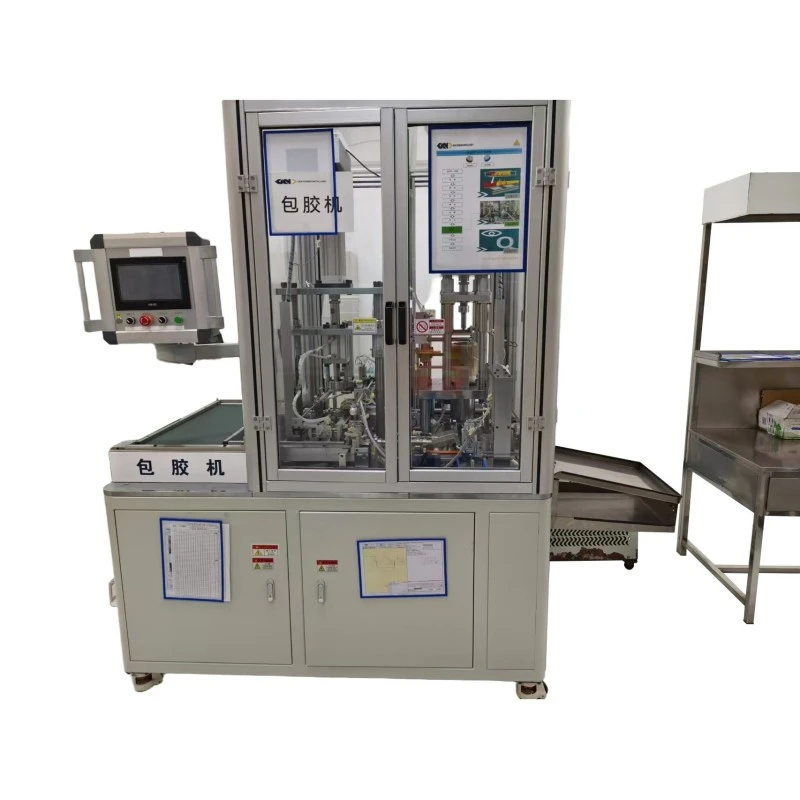
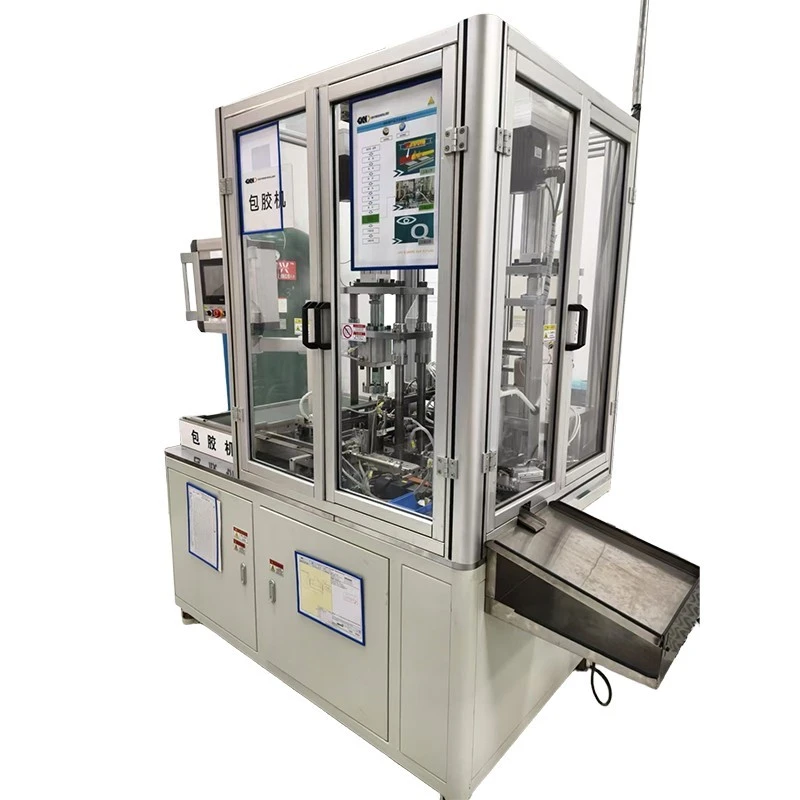
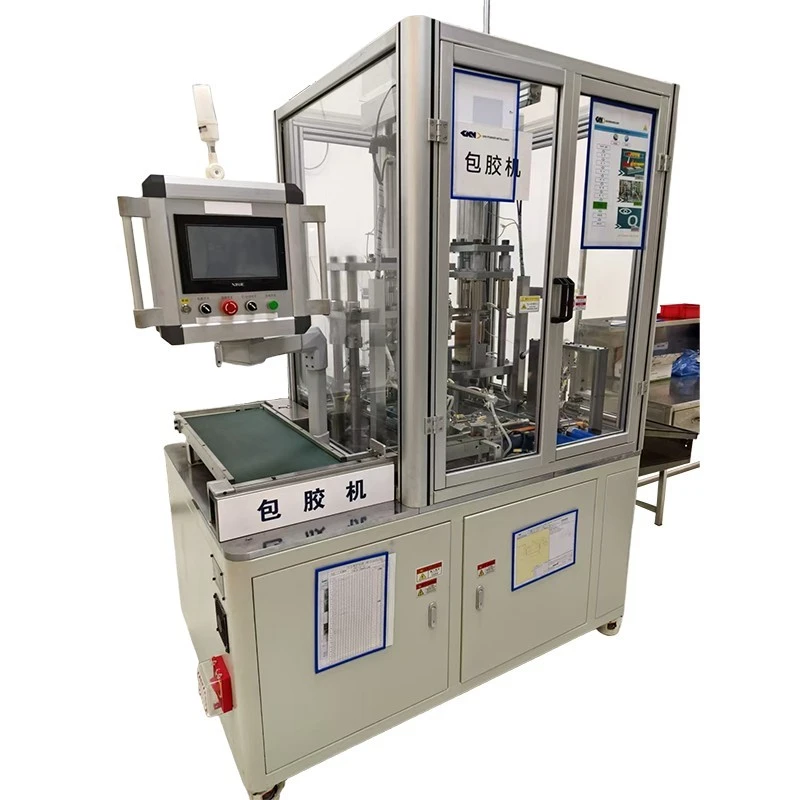
Helautomatisk kolvbandsmaskin
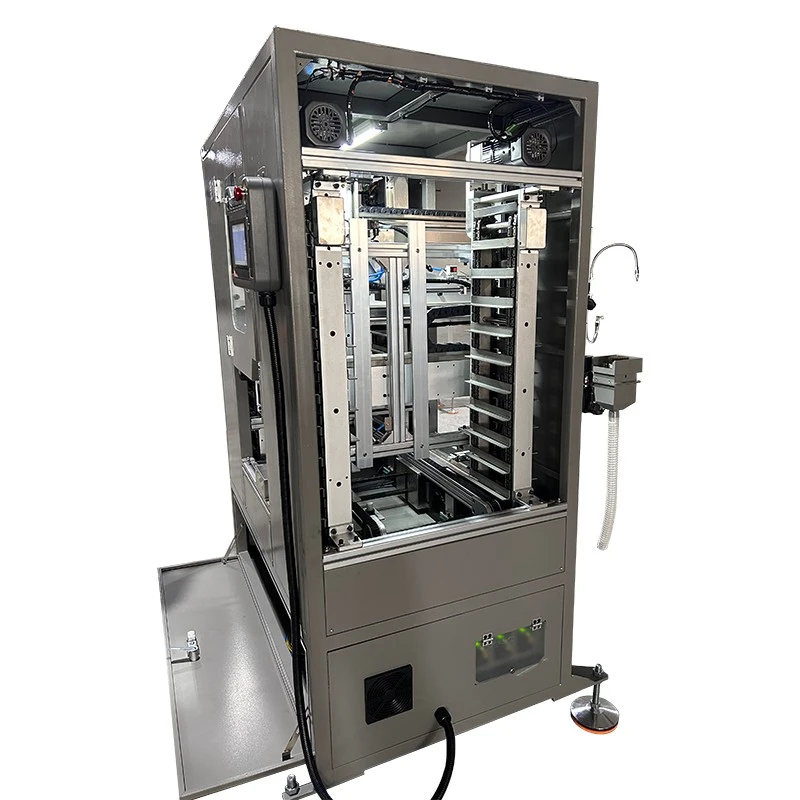
XIAYI helautomatisk kolvbandsmaskin är designad för automatisk PTFE-bandning av pulvermetallurgiska kolvar som används i hydrauliska stötdämpare för bilar och motorcyklar. Maskinen integrerar kolvmatning, placering av PTFE-skivor, elektromagnetisk varmpressning, cirkulerande vattenkylning, gradning, fackling, borttagning av avfall och separering av defekta delar i en kontinuerlig process.
DeHelautomatisk kolvbandsmaskinXYBJ-035XA(N) är speciellt konstruerad för PTFE-ringband på pulvermetallurgiska stötdämparkolvar. Den kombinerar automatisk kolvmatning, PTFE-skivupptagning, elektromagnetisk varmpressning, cirkulerande vattenkylning, gradning, fackling, borttagning av avfall, separering av defekta delar och urladdning av färdiga delar.
Med en produktionskapacitet på≥300 stycken per timme, PLC-baserad styrning, pekskärmsdrift, justerbara processparametrar och konfigurerbara verktyg, maskinen är designad för kontinuerlig massproduktion samtidigt som den minskar manuell hantering mellan enskilda processsteg.
XIAYI har etablerat ett kvalitetsledningssystem i enlighet medIATF 16949:2016, stödja kontrollerade tillverkningsprocesser för fordonsrelaterad utrustning och komponenter.
Produktionsprocessintegration
Automatiserad materialmatning
Kolven överförs först från matningsbrickan till bearbetningspositionen. Ett vakuumsystem plockar upp PTFE-skivan och placerar den exakt innan pressningen påbörjas.
Integrerad bandning och formning
Kolven och PTFE-materialet går sedan in i den elektromagnetiska värmestationen, där kontrollerat tryck och temperatur appliceras för limning. Efter varmpressning flyttas arbetsstycket direkt in i kylstationen med cirkulerande vatten.
Finishing och Delurladdning
Efter kylning fortsätter kolven till gradning och utvidgning. Överskottsmaterial avlägsnas, PTFE-kanten bildas och trimavfall blåses bort med tryckluft. Det sista steget separerar kvalificerade och misstänkta delar när ett onormalt maskintillstånd inträffar, följt av automatisk urladdning av färdiga kolvar.
Detta integrerade arrangemang minskar mellanliggande hantering och gör hela PTFE-bandningscykeln lättare att hantera inom en enda produktionslinje.
Processkontroll
PLC och pekskärmsdrift
DeHelautomatisk kolvbandsmaskinanvänder en Xinje PLC och TouchWin pekskärm HMI för att koordinera de individuella bearbetningsstegen.
Operatörer kan konfigurera nyckelparametrar inklusive trycktryck, uppvärmningstid, kyltid, rörelsehastighet och andra processinställningar via pekskärmsgränssnittet. Manuella och automatiska driftlägen är tillgängliga för produktionsinställning, testning och normal drift.
Parametrar för värme och kyla
Temperaturkontrollsystemet kombinerar elektromagnetisk uppvärmning med en oberoende cirkulerande vattenkylningskrets. Värmetemperaturområdet är0–400°C, medan den rekommenderade formtemperaturen är200–320°C. Minsta kylvattenflöde är≥2,5 l/min.
Larm och I/O-övervakning
En integrerad I/O-övervakningsfunktion gör att tekniker kan observera maskinsignaler under driftsättning och felsökning. Larmhistorik behålls också, vilket ger användbar information när man undersöker temperaturavvikelser, sensorsignaler, pneumatiska problem eller andra avbrott i utrustningen.
Verktyg och produktbyte
Utbytbart verktyg
Olika dimensioner för stötdämparkolven kan kräva olika formnings- och placeringsförhållanden. Av denna anledning använder utrustningen utbytbara verktyg istället för att förlita sig på en fast konfiguration.
Verktygssystemet kan inkludera pressformar för skivor, koniska formar, bandformar, PTFE-skivhylsor, fixturer för avgradning och andra anpassade fixturer enligt kolvdesignen.
Modellbyte
När du växlar mellan kompatibla kolvmodeller kan motsvarande verktygssats bytas ut och de nödvändiga processparametrarna kan justeras via HMI. Processrecept kan också sparas och återkallas, vilket hjälper produktionspersonal att minska upprepad parameterinmatning under modellbyten.
Konfigurerbara processmoduler
Avgradnings-, utvidgnings- och PTFE-skivmatningsfunktionerna kan konfigureras enligt produktionskraven, vilket ger större flexibilitet när maskinen integreras i olika kolvtillverkningsprocesser.
Uppvärmning och kylning
Elektromagnetisk uppvärmning
Elektromagnetisk uppvärmning ger kontrollerad värme till bandformen under presscykeln. Detta gör att maskinen kan tillämpa de erforderliga termiska förhållandena under PTFE-bindningssteget.
Cirkulerande vattenkylning
Efter att limningssteget är avslutat går arbetsstycket in i ett oberoende cirkulerande vattenkylningssystem för snabb temperatursänkning.
PTFE-bildande stabilitet
Kylningsprocessen hjälper till att stabilisera PTFE-materialet efter varmpressning och stöder konsekvent formning före efterföljande trimningsoperationer. Det rekommenderade formtemperaturintervallet på200–320°Cger en praktisk processreferens, medan faktiska parametrar kan justeras enligt PTFE-material, kolvdesign, verktygskonfiguration och produktionskrav.
Automation och delhantering
Kolvmatning
Matningsbrickan och transportörsystemet flyttar stötdämparkolvar in i bearbetningsområdet. Valfri kolvvändning kan införlivas i matningssekvensen.
PTFE-skivöverföring
En inbyggd vakuumgenerator hanterar upptagning och överföring av PTFE-skivor, medan fotoelektriska sensorer och närhetsbrytare övervakar komponenternas position under hela processen.
Avfallsborttagning och utsläpp
Efter bandning och formning tar tryckluft bort trimningsspån från arbetsområdet. Färdiga komponenter töms sedan automatiskt.
Detta arrangemang hjälper till att minska upprepad manuell hantering och håller kolven i rörelse genom den definierade bearbetningssekvensen.
Felhantering och spårbarhet
Övervakning av onormalt tillstånd
För kolvproduktion med stora volymer är det viktigt att överväga att förhindra en maskinavvikelse från att generera en stor mängd tvivelaktiga delar.
Styrsystemet inkluderar larmlogik för onormala driftsförhållanden såsom temperaturavvikelser. När maskinen stannar på grund av ett onormalt tillstånd, kan misstänkta arbetsstycken separeras från kvalificerade produkter enligt den programmerade sekvensen.
Larmhistorik
Larmhistorik lagras i styrsystemet så att underhållspersonal kan granska tidigare maskinhändelser. Tillsammans med I/O-övervakning ger detta en praktisk referens för felsökning och förebyggande inspektion.
Produktionsskydd
Maskinen är också konstruerad för att stoppa under specificerade felförhållanden snarare än att fortsätta produktionen utan processkontroll, vilket hjälper till att begränsa den potentiella påverkan av utrustningsavvikelser på efterföljande kolvsatser.
Huvudsakliga tekniska specifikationer
| Punkt | Specifikation |
| Modell | XYBJ-035XA(N) |
| Övergripande mått (L × B × H) | 1600 × 1050 × 2200 mm |
| Maskinens vikt | 700 kg |
| Märkspänning / frekvens | 220V / 50Hz |
| Max. Energiförbrukning | 4500 W |
| Arbetslufttryck | 0,5–1 MPa |
| Rekommenderat lufttryck | 0,5–0,7 MPa |
| Uppvärmningsmetod | Elektromagnetisk uppvärmning |
| Värmetemperaturområde | 0–400°C |
| Rekommenderad formtemperatur | 200–320°C |
| Kylningsmetod | Cirkulerande vattenkylning |
| Min. Kylvattenflödeshastighet | ≥2,5 l/min |
| Produktionskapacitet | ≥300 stycken/timme |
| Styrsystem | Xinje PLC + TouchWin HMI pekskärm |
| Luftintagsrör | Φ10 |
| Kylvattenrör | Φ8 |
Kärnkomponenter
Kontroll och pneumatiskt system
Kontrollsektionen använder enXinje XC3-60T-E PLC med förlängningsmodulertillsammans med en TouchWin pekskärm HMI. PLC:n koordinerar materialhantering, uppvärmning, kylning, pressning, trimning, avkänning, larm och andra automatiserade åtgärder.
Det pneumatiska systemet använder AIRTAC-cylindrar, magnetventiler, filterregulatorenheter, en vakuumgenerator och en vakuumtrycksmätare. I systemet ingår33 uppsättningar magnetventilerför styrning av relevanta pneumatiska rörelser.
Press- och drivsystem
Presssystemet använder en servoelektrisk presscylinder med en maximal presskraft på15 kN. Flera motorer med justerbar hastighet används för matningsbrickorna och transportörmekanismerna.
Temperatur och kylsystem
Temperatursystemet består av en keramisk värmering, PTC-värmeplåt och oberoende cirkulerande vattenkylningsenhet.
Sensorer och verktyg
Närhetsbrytare och fotoelektriska sensorer ger positions- och processövervakning.
Verktyg anpassas efter kolvdimensioner och kan innefatta bandformar, skivpressformar, koniska stansar, PTFE-skivhylsor och avgradningsfixturer.
Produktionsapplikationer
Stötdämparkolvar för fordon
DeHelautomatisk kolvbandsmaskinär designad för tillverkare som arbetar med pulvermetallurgiska kolvar som används i hydrauliska stötdämpare.
Motorcykel stötdämparkomponenter
Utrustningen är också lämplig för tillverkning av motorcykelstötdämpare där PTFE-bandade pulvermetallurgiska kolvar krävs.
Multi-Modell produktion
Maskinen kan hantera olika kolvspecifikationer genom att ändra de relevanta verktygsfixturerna och justera motsvarande processparametrar. Detta gör den lämplig för tillverkare som tillverkar flera kolvvarianter snarare än en enda fast produkt.
För företag som tar in kolvbandsprocesser internt, ger den integrerade strukturen också ett sätt att koppla samman PTFE-banding med uppströms- och nedströmsstegen i ett automatiserat tillverkningsarbetsflöde.
Installation och underhåll
Daglig inspektion
Före daglig uppstart bör operatörer kontrollera arbetslufttrycket och inspektera pneumatiska rör för läckage. Linjärstyrningar och linjärlager bör smörjas ungefär var tredje dag beroende på driftsförhållandena.
Mekanisk inspektion
Motorer bör kontrolleras för onormalt ljud, medan damm och fett bör avlägsnas från motorytorna regelbundet. Skruvar, bultar och andra fästpunkter bör inspekteras och dras åt varje månad.
Larmgranskning
Larmposter bör också granskas med jämna mellanrum. Upprepade larm eller onormala signaler kan ge en tidig indikation på att en sensor, pneumatisk komponent, drivenhet eller annan maskinkomponent kräver inspektion.
Installation och teknisk support
Installation och driftsättning
XIAYI tillhandahåller installations- och idrifttagningssupport efter leverans.
Operatörsutbildning
Operatörsutbildning kan omfatta maskindrift, parameterinställning, feldiagnos och rutinunderhåll.
Garanti och reservdelar
Utrustningen levereras med en12 månaders garanti från godkännandedatum. XIAYI tillhandahåller också livslång reservdelsförsörjning och teknisk rådgivning.
För kunder som driverHelautomatisk kolvbandsmaskini kontinuerlig produktion kan teknisk support täcka drift av utrustning, parameterjustering, felsökning, verktygskonfiguration och rutinunderhåll.
Med ett IATF 16949:2016-kompatibelt kvalitetsledningssystem fokuserar XIAYI på kontrollerad tillverkning och kvalitetsstyrning för utrustning för fordonsrelaterade produktionsapplikationer.
Vanliga frågor
Vad är den här maskinen konstruerad för att bearbeta?
Maskinen är designad för automatisk PTFE-bandning på pulvermetallurgiska kolvar som används i hydrauliska stötdämpare för bilar och motorcyklar. Den kombinerar PTFE-placering, varmpressning, kylning, gradning, fackling och delhantering i ett automatiserat system.
Vilken produktionskapacitet kan maskinen uppnå?
Den nominella produktionskapaciteten är≥300 stycken per timme. Den faktiska effekten kan variera beroende på kolvdimensioner, PTFE-material, verktygskonfiguration, processparametrar och produktionsförhållanden.
Hur är PTFE-bandet bundet till kolven?
Processen använder elektromagnetisk uppvärmning tillsammans med kontrollerad pressning. Efter varmpressning går kolven in i en cirkulerande vattenkylningsstation för att snabbt stabilisera det bundna PTFE-materialet.
Vilket temperaturområde kan konfigureras?
Det elektromagnetiska värmesystemet har ett temperaturområde på0–400°C. Ett rekommenderat formtemperaturintervall på200–320°Ctillhandahålls som en processreferens, medan slutinställningar bör fastställas enligt det specifika PTFE-materialet och kolvdesignen.
Kan olika kolvmodeller tillverkas?
Ja. Maskinen stöder flera kolvspecifikationer genom utbytbara verktyg. Motsvarande gjutformar och fixturer kan ändras enligt kolvdimensioner, medan processparametrar kan sparas och återkallas via HMI.
Kan operatörer justera produktionsparametrarna?
Ja. PLC och pekskärms-HMI tillåter förare att justera parametrar som trycktryck, uppvärmningstid, kyltid och rörelsehastighet. Manuella och automatiska driftlägen finns också tillgängliga.
Hur hanterar maskinen onormala produktionsförhållanden?
Styrsystemet övervakar processsignaler och ger larm för specificerade onormala förhållanden, inklusive temperaturrelaterade problem. När maskinen stannar på grund av en onormal händelse, kan misstänkta delar separeras för att minska möjligheten att blanda potentiellt defekta produkter med kvalificerade delar.
Vilken typ av tryckluft kräver maskinen?
Det specificerade arbetslufttrycket är0,5–1 MPa, med0,5–0,7 MPa rekommenderasför normal drift. Maskinen använder ett Φ10 luftintagsrör.
Vilken kylvattenförsörjning krävs?
Kylsystemet använder cirkulerande vatten, med en minsta erforderlig flödeshastighet på≥2,5 l/min. Den specificerade storleken på kylvattenröret är Φ8.
Finns installations- och operatörsutbildning tillgänglig?
Ja. XIAYI tillhandahåller installations- och idrifttagningssupport efter leverans, tillsammans med operatörsutbildning som täcker maskindrift, parameterinställning, feldiagnos och rutinunderhåll.
Skicka förfrågan
Kontaktinformation
-
Adress
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei District, Ningbo City, Zhejiang Province, Kina
-
Tel
-
E-post
Få en skräddarsydd offert för dina stötdämpardelar
Varför globala köpare väljer Ningbo Xiayi:
✓ IATF 16949 Certifierad — Defektfrekvens strikt kontrollerad under 0,1 %.
✓ Full-Category Supply — Kolvar, stänger, fjädrar, stansningar och gummidelar.
✓ FoU-stöd — Anpassade formler för pulvermetallurgi och 7-10 dagars snabb prototypframställning.
✓ Beprövad kapacitet — 50 miljoner kärnkolvar produceras årligen för globala OEM-tillverkare.
Redo att börja? Fyll i formuläret nedan så kommer vårt ingenjörsteam att svara inom 24 timmar med en anpassad rekommendation.
Nyheter Rekommendationer