- Hem
- Om oss
- Produkter
- Nyheter
- Ladda ner
- Skicka förfrågan
- Kontakta oss
Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produkter
Vi levererar stötdämparkomponenter i full kategori, inklusive kolvar, stansningar, gummitätningar, kolvstänger, fjädrar och egenutvecklade band-/spårmaskiner.


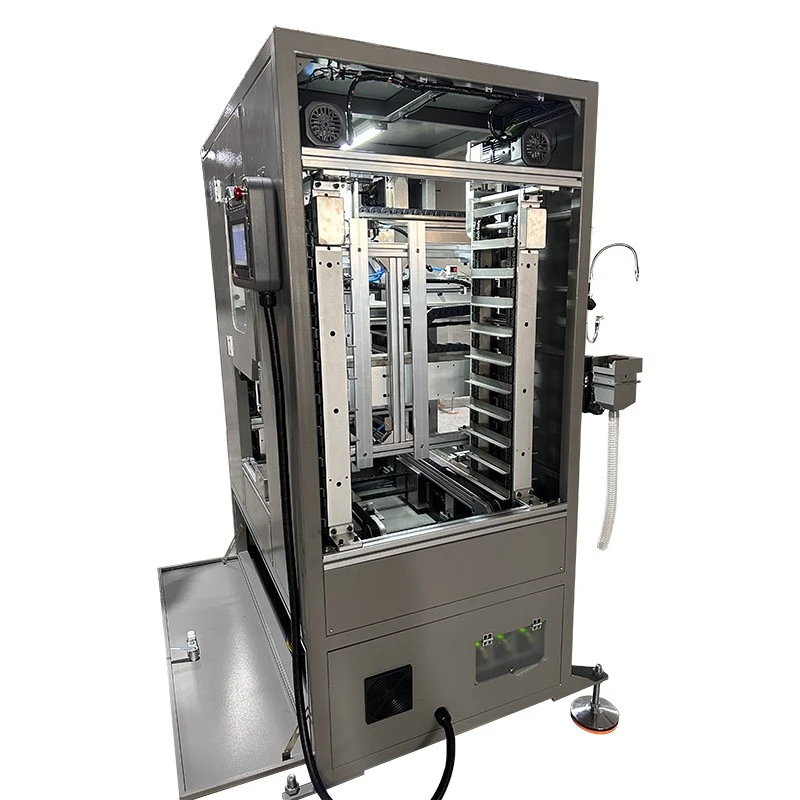
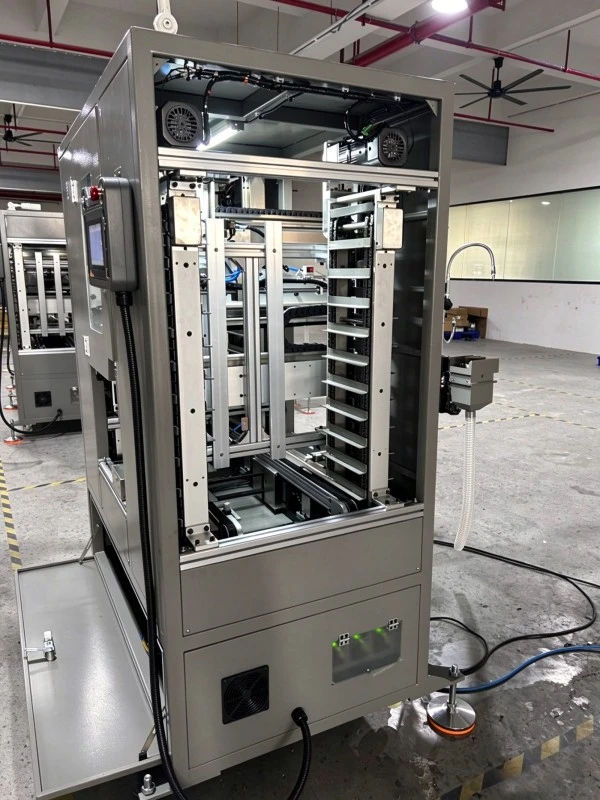
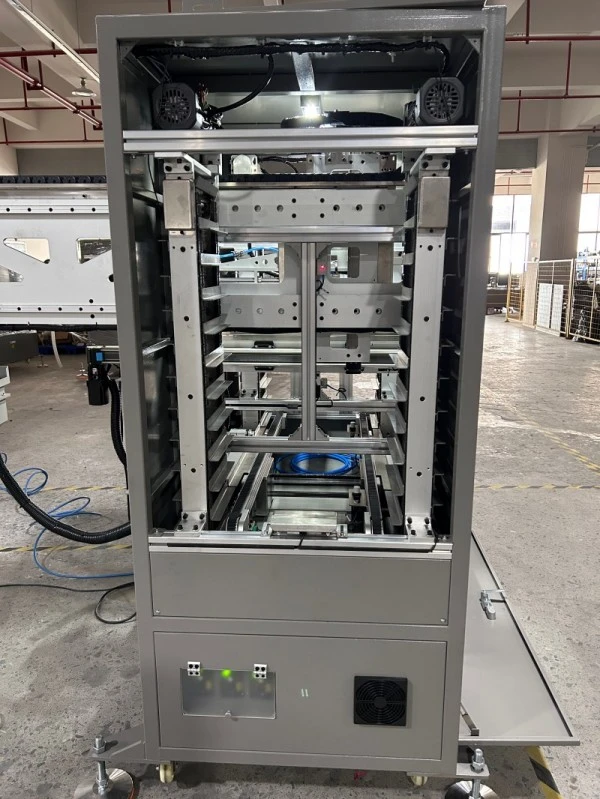
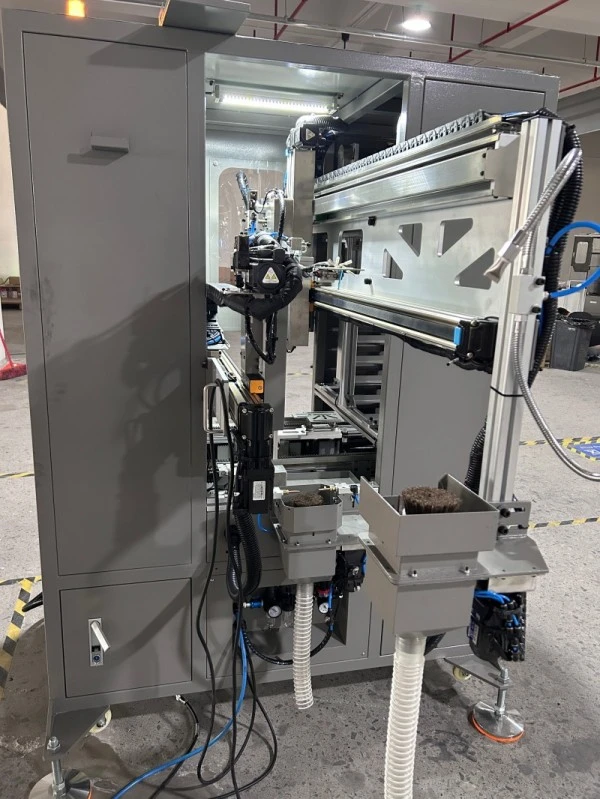
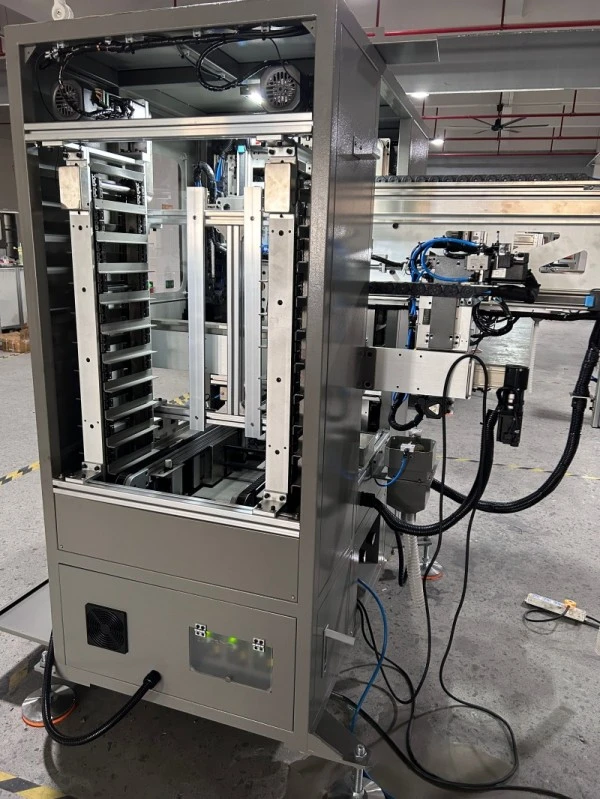
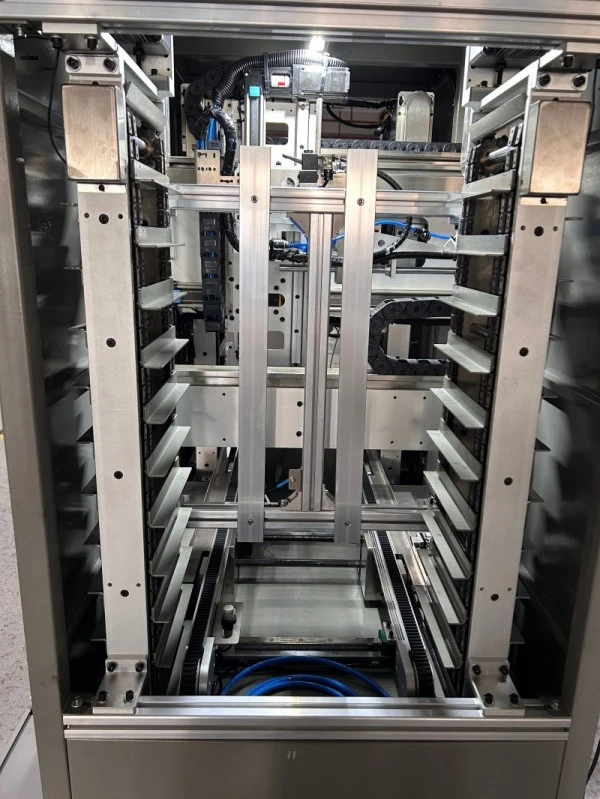
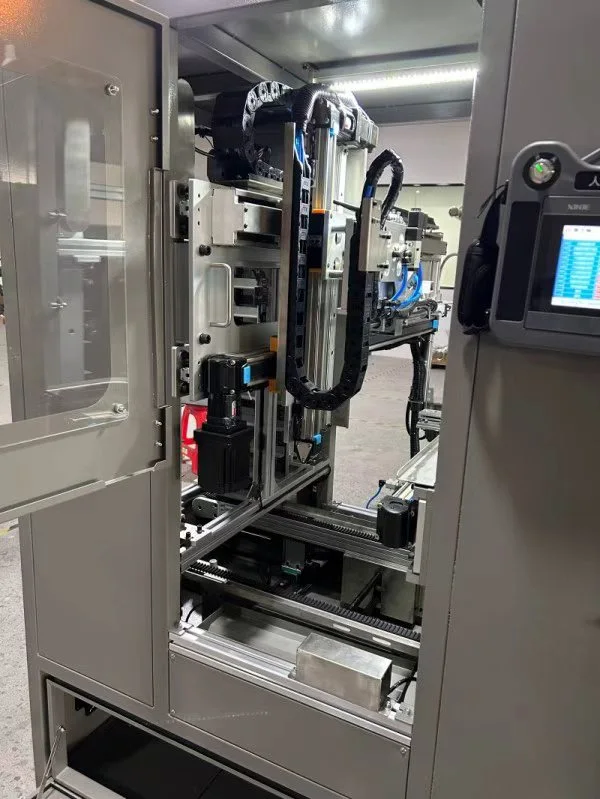
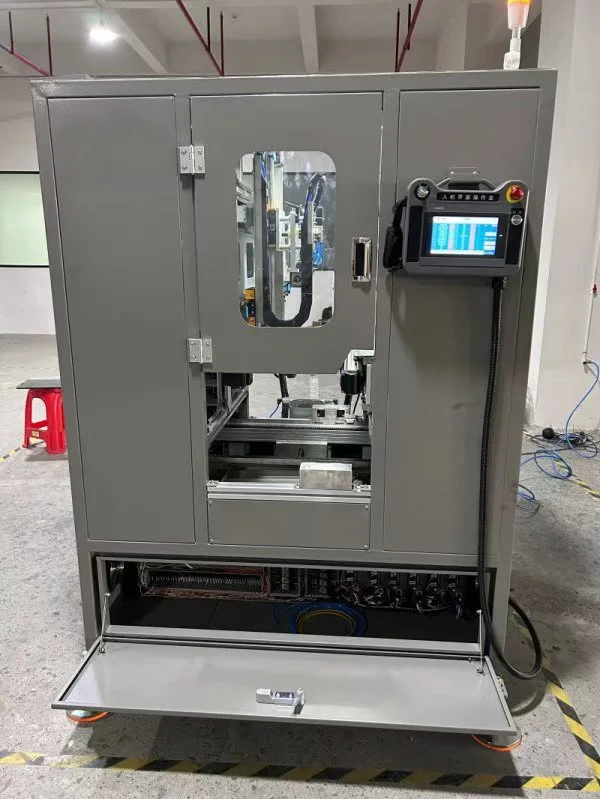
Helautomatisk maskin för hantering och palletering av pulvermetallurgi
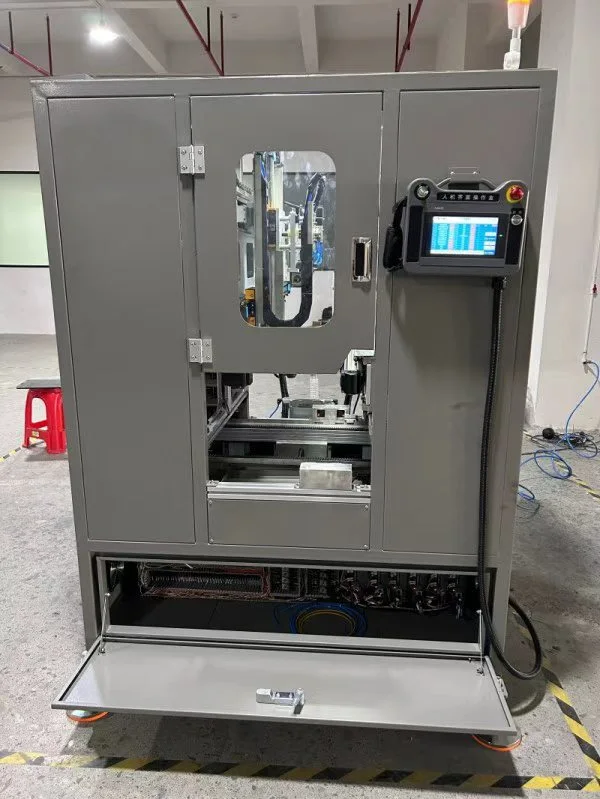
XIAYI utvecklar automatiserade lösningar för hantering efter press för pulvermetallurgi (PM) komponenttillverkning. Designad för att fungera med FY-seriens mekaniska pulverkomprimeringspressar och hydrauliska servopressar, denna helautomatiska pulvermetallurgi-komponenthantering och palleteringsmaskin automatiserar överföringen av ömtåliga gröna presskroppar från pressformen till sintringsbrickor.
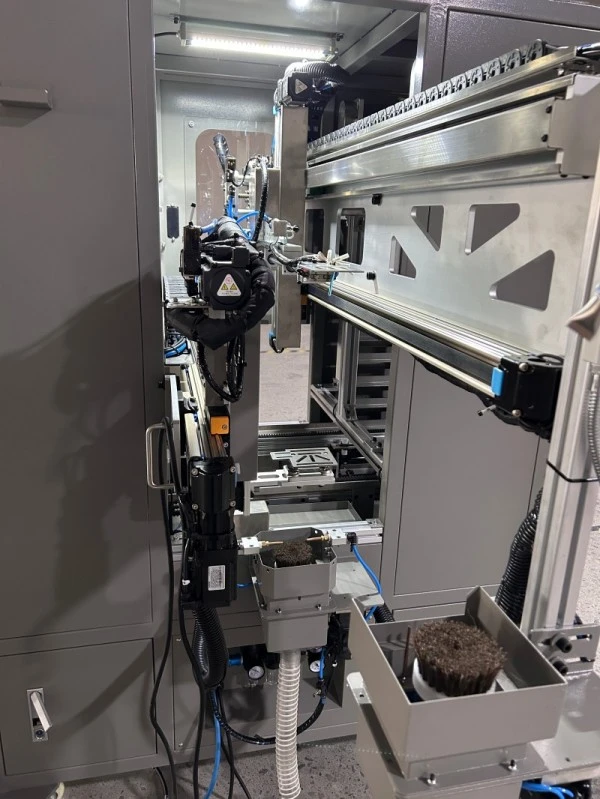
DeHelautomatisk maskin för hantering och palletering av pulvermetallurgiintegrerar borttagning av hålrumsdelar, dubbelsidig pulverborstning, 180° vändning av arbetsstycket, automatisk laddning av tråg, matning av tomma tråg och buffring med full tråg. Genom att minska manuell kontakt med osintrade komponenter hjälper systemet till att minimera hanteringsrelaterad flisning och brott samtidigt som det stödjer ett mer konsekvent produktionsarbetsflöde.
Driven av fleraxliga servo-kuggremsmoduler och styrd via en PLC med pekskärms-HMI, stöder arbetsstationen fyra utbytbara greppmetoder: fastspänning, magnetiskt grepp, vakuumsug och intern expansion. Operatörer kan justera rörelseparametrar, delavstånd och palleteringsarrangemang genom kontrollgränssnittet, vilket gör systemet lämpligt för olika gröna kompaktgeometrier och produktionskrav.
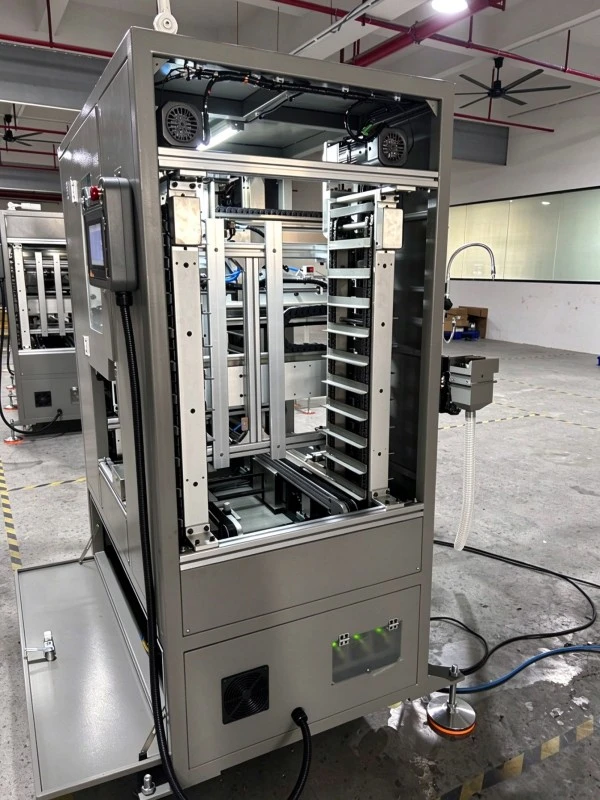
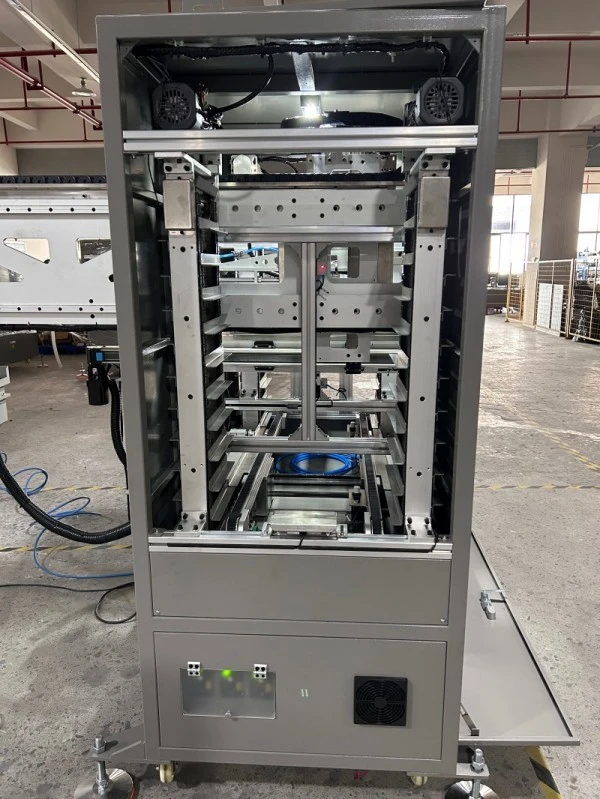
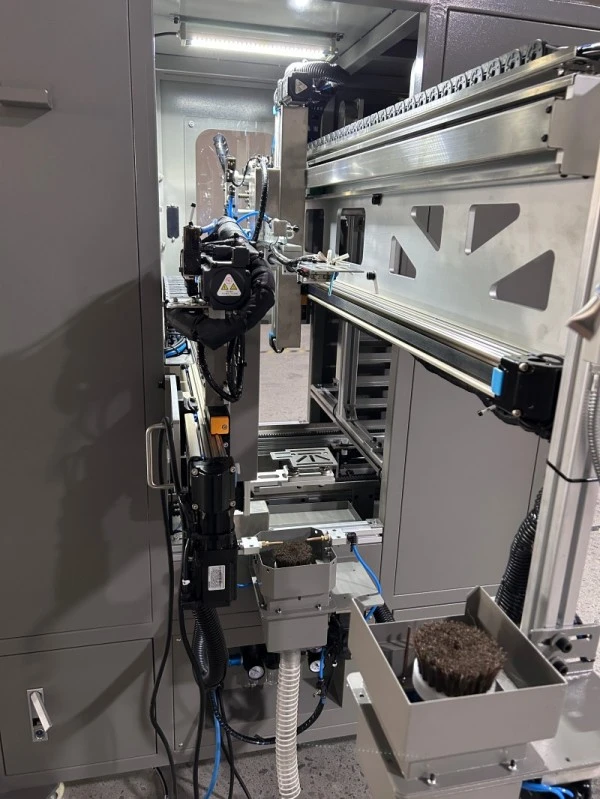
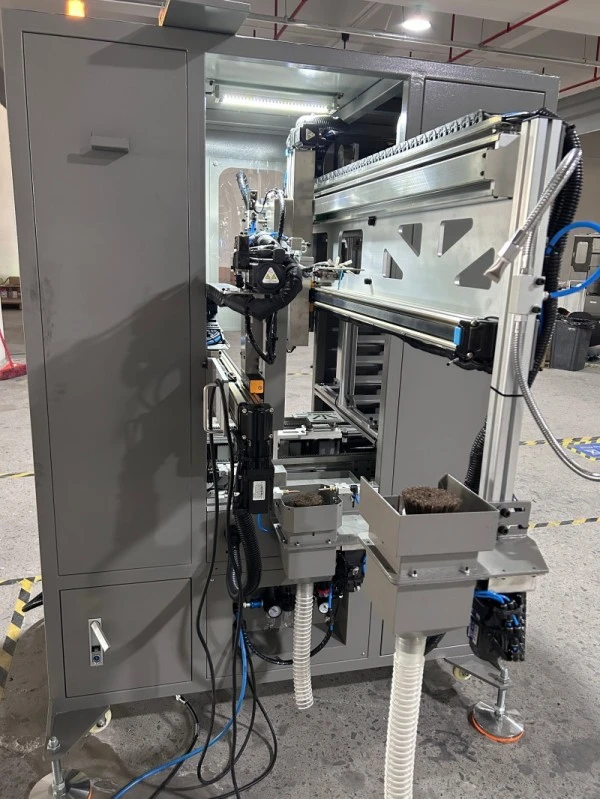
Automatiserad Post-Press Processing
Borttagning av formhålrum
Efter att pulverkomprimeringspressen har slutfört sin formningscykel och sänder den relevanta signalen, går pickupmanipulatorn in i formområdet, griper den gröna presskroppen och drar sig tillbaka från formen.
Denna automatiserade överföring minskar behovet för operatörer att manuellt hämta ömtåliga delar från pressområdet. Arbetsstationen är utformad för att låsa ihop med pressen genom trådbundna signaler, och ett pickupfel utlöser ett larm och tryck-stopp-svar enligt den medföljande utrustningens konfiguration.
Gripmetoden måste väljas efter arbetsstyckets form, material, vikt och yttillstånd för att förhindra deformation eller skador under hanteringen.
Dubbelsidig pulverborstning
Gröna presskroppar kan behålla löst pulver och fina grader efter formningen. Arbetsstationen använder två borststationer för att rengöra de nedre och övre ytorna innan palletering.
Borstaggregaten använder finfilamentborstar med ett justerbart varvtalsområde på 0–1 100 rpm. Luftblåsning och en dammuppsamlingskanal hjälper till att avlägsna löst pulver från arbetsområdet.
Denna process hjälper till att minska kvarvarande pulver och mindre grader före sintring. Det faktiska rengöringsresultatet beror på detaljens geometri, borstinställningar och materialegenskaper, så köpare bör utvärdera representativa prover under processvalideringen.
Vändning av arbetsstycke och laddning av tråg
Efter den första borstningsoperationen överför pickupmanipulatorn delen till palleteringsmanipulatorn. Den andra manipulatorn roterar arbetsstycket 180° för rengöring av den övre ytan innan det placeras på den avsedda positionen på brickan.
När en rad är fylld, flyttas brickan fram med det programmerade avståndet mellan delarna. Maskinen fortsätter sedan att ordna de återstående delarna enligt valt palleteringsmönster.
Styrsystemet stöder parameterinställningar för rörelse, lyft, vändvinkel, stapling av lager och delavstånd. Detta gör att arrangemanget kan justeras genom HMI utan att göra mekaniska ändringar av varje positioneringsparameter.
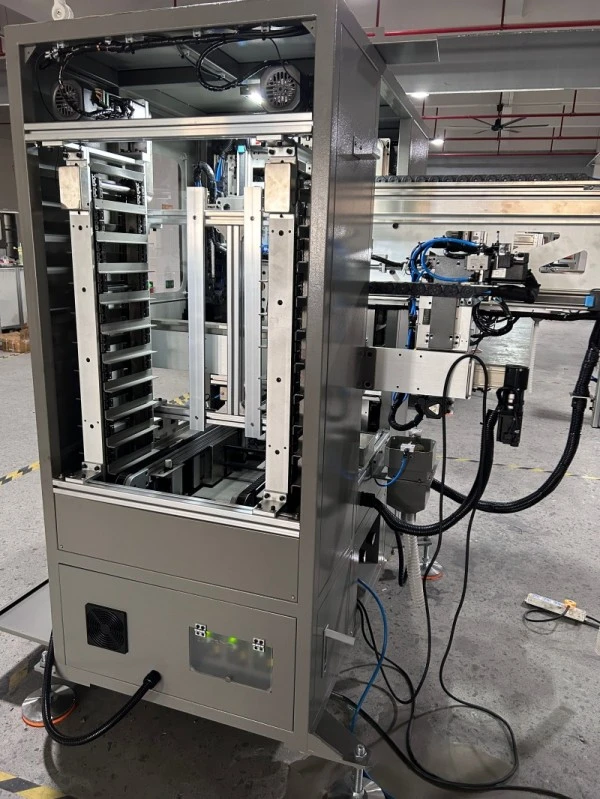
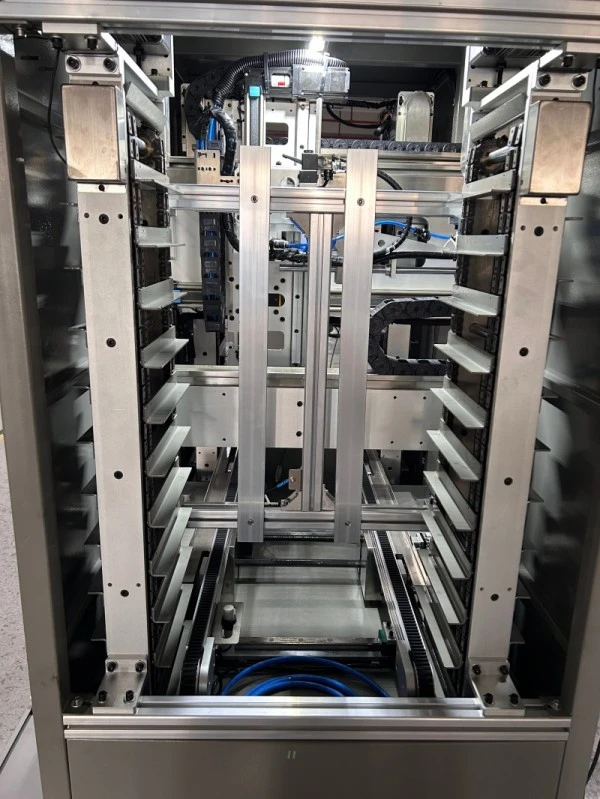
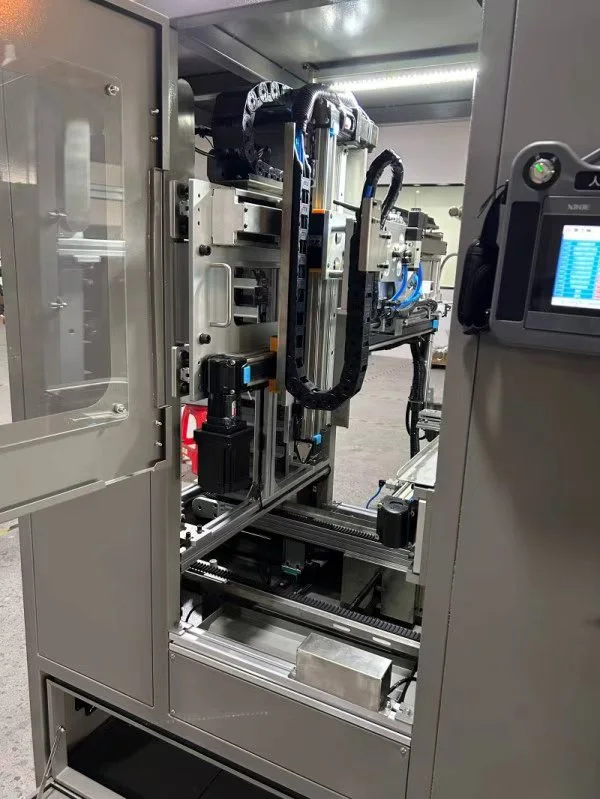
Gripalternativ och delkompatibilitet
Fyra greppmetoder
Olika gröna kompaktor kräver olika hanteringsstrategier. Arbetsstationen stöder fyra snabbväxlingsalternativ, vilket gör att hanteringsinställningen kan väljas enligt detaljdesign.
| Gripmetod | Lämpliga delegenskaper | Urvalsöverväganden |
| Spänngripare | Delar med lämplig ytterprofil och tillräckligt motstånd mot klämkraft | Bekräfta kontaktposition och klämtryck |
| Magnetisk gripare | Lämpliga magnetiska material | Verifiera materialrespons och gripkraft |
| Vakuumgripare | Tunnväggiga eller ömtåliga delar lämpliga för vakuumupptagning | Bekräfta tillgängligt sugområde, yttillstånd och tätning |
| Intern expansionsgripare | Delar med lämpligt inre hål | Bekräfta hålets dimensioner och tillåten inre kontaktkraft |
Dessa är urvalsriktlinjer snarare än universella regler. Verklig grepplämplighet bör verifieras med hjälp av kundens arbetsstycken, speciellt för tunnväggiga delar, oregelbundna former och gröna presskroppar som är känsliga för lokalt tryck.
Understödda arbetsstycken
Det angivna standardhanteringsområdet omfattar arbetsstycken med diametrar 8–60 mm, höjder 3–35 mm och en maximal individuell vikt på 100 g.
Pickuphöjden kan justeras inom 1 000–1 400 mm från golvet till pickuppositionen. Detta hjälper till att hantera skillnader i presshöjd, formsatskonfiguration och gropdjup, beroende på bekräftelse av den faktiska maskinlayouten.
För delar utanför de angivna dimensionerna eller viktintervallet bör XIAYI utvärdera den erforderliga griparen, rörelseområdet och hanteringsarrangemanget innan kompatibiliteten bekräftas.
Brickmatning och buffring
Automatisk tömningsfack
Den helautomatiska maskinen för hantering och palletering av pulvermetallurgi innehåller ett magasin med tomma fack med en angiven kapacitet på upp till nio brickor. Kompatibla brickalternativ inkluderar nätbrickor, grafitplattor och sintringsbrickor av rostfritt stål.
Det specificerade brickstorleksintervallet är 220–400 mm i längd och 200–300 mm i bredd. Köpare som använder befintliga brickor bör tillhandahålla sina mått och ett fysiskt prov för kompatibilitetskontroller. De medföljande kraven anger att brickbottens deformation inte får överstiga 2 mm.
Förvaring med full fack
När en bricka är fulladdad överför transportmekanismen den till buffringssektionen med full bricka och för en tom bricka i arbetsläge. Bufferten kan lagra upp till nio fulla brickor, med en maximal angiven belastning på 80 kg.
När lagringsutrymmet med full tråg når kapacitet, varnar ett ljud och visuellt larm föraren att ta bort laddade brickor. Detta arrangemang minskar behovet av frekvent manuellt byte av brickor under produktionen, även om kontinuerlig drift fortfarande beror på att brickorna samlas in och fylls på i tid.
Överföring till sintringsprocessen
Arbetsstationen är utformad för att koppla samman postpresshantering med nedströms sintringsoperationer. När de väl har laddats kan kompatibla brickor överföras till en sintringsugn med nätband eller en lämplig nedströmsstation.
För projekt som kräver ett mer integrerat materialflöde inkluderar valfria konfigurationer AGV-trågöverföringsdockning, en distributionsmodul för flera pressar och ett gränssnitt med sintringsugnsladdningsstationen. Dessa alternativ kräver projektspecifik layout och cykeltidsutvärdering.
Servo Motion och Changeover
Justerbara rörelseparametrar
Pickup- och palleteringsaxlarna använder servodrivna kamremsmoduler. Operatörer kan ange rörelseavstånd, lyftpositioner, vändningsvinklar, palleteringslager och delavstånd genom pekskärmens HMI.
Denna parameterbaserade inställning förenklar justeringen av palleteringsmönster vid växling mellan kompatibla produkter. Ett lämpligt program och griparrangemang måste fortfarande förberedas och valideras för varje ny detaljtyp.
Den maximala angivna staplingshöjden är 60 mm. Det tillåtna arrangemanget beror på detaljens geometri, bricklayout och hanteringsmetod; köpare bör bekräfta om det avsedda staplingsmönstret är lämpligt för deras gröna presskroppar.
Utrymme för Die Changes
Pickupens gripenhet kan flyttas bakåt för att reservera cirka 800 mm utrymme för pressformsjustering och formbyte. Den här funktionen är avsedd att göra rutinmässigt verktygsarbete mer bekvämt utan att hela arbetsstationen behöver tas bort.
Före installation, bekräfta det faktiska underhållsavståndet, operatörens åtkomst och maskindörrarrangemanget mot den befintliga presslayouten.
Säkerhet och kontrollsystem
Tryck på Interlocking
Den helautomatiska maskinen för hantering och palletering av pulvermetallurgiska delar ansluts till pressen via ett fast anslutet signalgränssnitt med hjälp av en flygkontakt. Press- och hanteringssekvensen koordineras genom de relevanta driftssignalerna.
Enligt den medföljande konfigurationen utlöser ett delplockningsfel ett larm och stoppar pressen. Den specifika förreglingslogiken, omstartsvillkoren och felåterställningsproceduren bör bekräftas under driftsättningen.
Fysiskt skydd
Maskinen använder en fysisk säkerhetsbarriär och en transparent skyddsdörr, med intern LED-belysning för att förbättra sikten under drift. Dessa funktioner hjälper till att skilja operatören från arbetsmekanismen.
Den slutliga installationen bör ses över mot tillämpliga maskinsäkerhetskrav och layouten för den befintliga pressen. Operatörer bör inte kringgå förreglingar eller gå in i det skyddade arbetsområdet när farliga rörelser är möjliga.
Standard industriella komponenter
Den angivna hårdvarukonfigurationen inkluderar en XINJE PLC, servomotorer och AIRTAC pneumatiska komponenter. Styrsystemet kombinerar automatisk sekvensering med pekskärmsparameterinmatning och larmmeddelanden.
För upphandling bör köpare bekräfta de exakta komponentmodellerna, elektriska ritningar, reservdelars tillgänglighet och underhållskraven för den medföljande konfigurationen.
Tekniska specifikationer
| Punkt | Specifikation |
| Arbetsstyckets diameter | 8–60 mm |
| Arbetsstyckets höjd | 3–35 mm |
| Maximal vikt för arbetsstycket | ≤100 g |
| Justerbar pickuphöjd | 1 000–1 400 mm från golv |
| Pickup horisontell färd | 1 100 mm |
| Pickup vertikal resa | 450 mm |
| Palleterande horisontell färd | 850 mm |
| Palleterande vertikal rörelse | 100 mm |
| Maximal staplingshöjd | ≤60 mm |
| Kompatibla brickmått | 220–400 mm × 200–300 mm |
| Magasinkapacitet för tomma fack | Upp till 9 brickor |
| Buffertkapacitet för full fack | Upp till 9 brickor |
| Maximal full magasinsbelastning | 80 kg |
| Borsthastighet | 0–1 100 rpm |
| Maximal angiven cykelhastighet | 15 cykler/min |
| Strömförsörjning | AC 220 V, 50 Hz |
| Total märkeffekt | 2,5 kW |
| Arbetslufttryck | 0,5–0,7 MPa |
| Övergripande mått (B × L × H) | 1 300 × 1 450 × 1 800 mm |
| Gripmetoder | Fastspänning, magnetisk, vakuum och intern expansion |
| Styrsystem | XINJE PLC + pekskärm HMI |
Obs: Siffran 15 cykler/min är det angivna teoretiska maxvärdet, inte en garanterad produktionshastighet. Den faktiska effekten beror på presscykeln, detaljdimensioner, greppmetod, borstningstid och palleteringsmönster. Hanteringsstationen kan inte överskrida den anslutna pressens effektiva effekt.
Ansökningar
DeHelautomatisk maskin för hantering och palletering av pulvermetallurgiär avsedd för efterpresshantering i pulvermetallurgiska produktionsmiljöer, inklusive:
Bil- och motorcykelkomponenter:Gröna kompaktor för stötdämparkolvar och andra lämpliga formdelar.
Oljeimpregnerade lager och bussningar:Järnbaserade och kopparbaserade lagerämnen som kräver noggrann överföring innan sintring.
Kugghjul, kammar och strukturella komponenter:Pulvermetallurgiväxlar, kammar och utvalda oregelbundet formade delar inom det specificerade hanteringsområdet.
Press-till-sintring produktionslinjer:Applikationer där gröna presskroppar måste tas bort, rengöras, placeras på brickor och överföras till en nedströms sintringsprocess.
Kompatibiliteten bör utvärderas mot den faktiska detaljritningen, material, vikt, dimensioner och erforderlig hanteringsorientering. Arbetsstationen är designad för FY-seriens mekaniska pulverkomprimeringspressar och hydrauliska servopressar, med eftermonteringslämplighet bedömd på projektbasis.
Kvalitetsledning och support
XIAYI har etablerat ett kvalitetsledningssystem anpassat till kraven i IATF 16949:2016. För köpare som kräver formell leverantörskvalitetsdokumentation kan tillämpliga systemdokument och deras omfattning bekräftas under upphandlingen.
Varje arbetsstation slutför fabrikstestning utan last och länkad drift före leverans. Den medföljande dokumentationen inkluderar en bruksanvisning, elritningar och en reservdelslista.
XIAYI tillhandahåller även installations- och idrifttagningsstöd, signalintegration med kundens press och utbildning som täcker maskindrift, byte av gripdon, parameterinställning och felsökning.
Den angivna garantitiden är 12 månader. Teknisk support på distans och på plats är tillgänglig enligt överenskomna servicevillkor, tillsammans med långvarig leverans av originalreservdelar.
Före beställning kan köpare tillhandahålla delritningar och pressmodell så att XIAYI kan bedöma greppmetoden, brickspecifikationen, gränssnittskraven och förväntad produktionscykel.
Vanliga frågor
Kan arbetsstationen eftermonteras till en befintlig pulverpresspress?
Ja, eftermonteringsprojekt kan utvärderas. XIAYI behöver pressmodellen, die-set-höjden, pickuphöjden och detaljer om det tillgängliga signalgränssnittet. Vissa äldre pressar kan kräva en signalkonverteringsmodul innan tillförlitlig integration är möjlig.
Kan en arbetsstation betjäna flera pressar?
Standardkonfigurationen är utformad för att betjäna en press. Ett flerpressarrangemang kräver en skräddarsydd distributionsmodul och en bedömning av cykeltider, pressavstånd, delflöde och erforderlig hanteringskapacitet.
Hur ska jag välja greppmetoden?
Valet beror på arbetsstyckets geometri, material och styrka i grönt tillstånd. Fastspännings-, magnet-, vakuum- och intern expansionsgrepp har olika krav. Genom att tillhandahålla delritningar eller prover kan griplösningen utvärderas före produktion.
Måste jag använda grafitbrickor?
Nej. De angivna kompatibla brickalternativen inkluderar nätbrickor, grafitplattor och brickor i rostfritt stål. Brickan bör falla inom det specificerade dimensionsområdet och bottendeformationen bör inte överstiga 2 mm enligt de medföljande kraven. Befintliga brickor bör kontrolleras för passform och stabilitet före användning.
Kan maskinen konsekvent nå 15 cykler per minut?
Femton cykler per minut är det angivna teoretiska maximumet. Den uppnåbara produktionshastigheten beror på presscykeln, arbetsstyckets dimensioner, grepp- och släpptid, borstningskrav och palleteringsmönster. Den slutliga cykelhastigheten bör bekräftas genom testning med representativa delar.
Vilket rutinunderhåll krävs?
Rutinunderhåll inkluderar att ta bort ansamlat pulver från borstarna och arbetsområdet, kontrollera pneumatiska anslutningar, smörja servomoduler enligt underhållsschemat och inspektera gripdon för slitage. De rekommenderade underhållsintervallerna bör bekräftas i maskinmanualen.
Begär en hanteringslösning
Om du planerar en ny produktionslinje för pulvermetallurgi eller uppgraderar en befintlig press, kan XIAYI bedöma hanteringskraven baserat på din komponent- och utrustningsinformation.
För att stödja ett praktiskt förslag, tillhandahåll arbetsstyckesritning, material, dimensioner, vikt, aktuell pressmodell, presscykeltid, brickmått och målproduktionsvolym. Denna information hjälper till att avgöra om standardkonfigurationen är lämplig eller om skräddarsytt grepp, brickhantering eller multipress-integration krävs.
Skicka förfrågan
Kontaktinformation
-
Adress
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei District, Ningbo City, Zhejiang Province, Kina
-
Tel
-
E-post
Få en skräddarsydd offert för dina stötdämpardelar
Varför globala köpare väljer Ningbo Xiayi:
✓ IATF 16949 Certifierad — Defektfrekvens strikt kontrollerad under 0,1 %.
✓ Full-Category Supply — Kolvar, stänger, fjädrar, stansningar och gummidelar.
✓ FoU-stöd — Anpassade formler för pulvermetallurgi och 7-10 dagars snabb prototypframställning.
✓ Beprövad kapacitet — 50 miljoner kärnkolvar produceras årligen för globala OEM-tillverkare.
Redo att börja? Fyll i formuläret nedan så kommer vårt ingenjörsteam att svara inom 24 timmar med en anpassad rekommendation.
Relaterade produkter
Nyheter Rekommendationer