- Hem
- Om oss
- Produkter
- Nyheter
- Ladda ner
- Skicka förfrågan
- Kontakta oss
Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produkter
Vi levererar stötdämparkomponenter i full kategori, inklusive kolvar, stansningar, gummitätningar, kolvstänger, fjädrar och egenutvecklade band-/spårmaskiner.
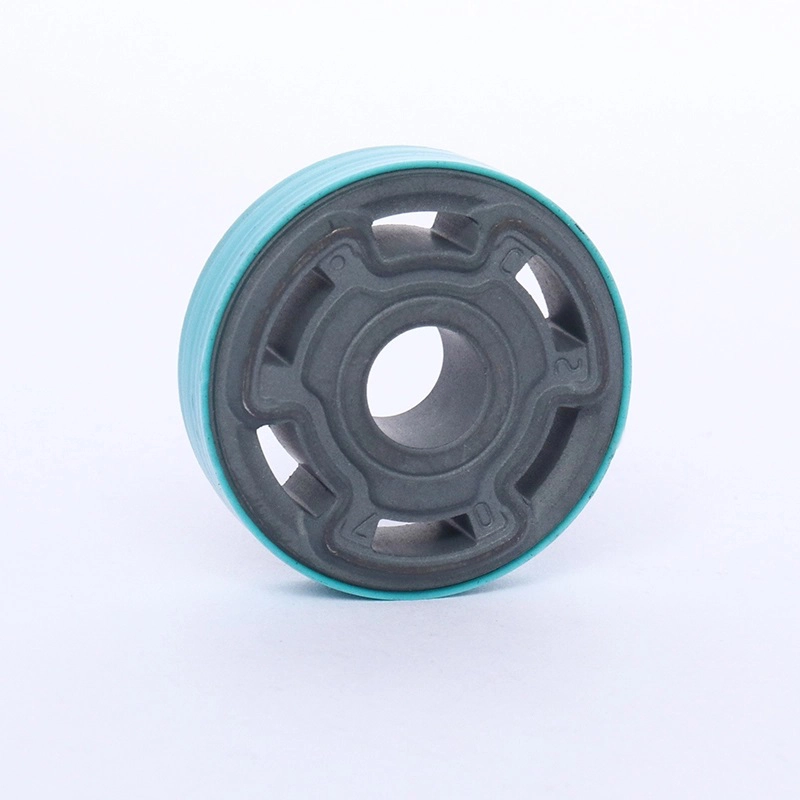
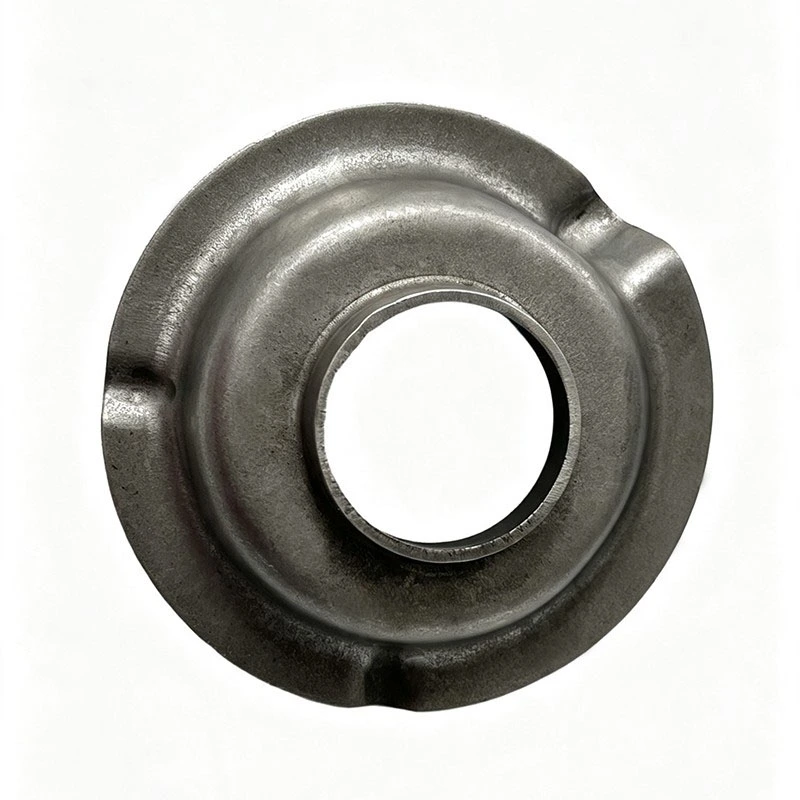
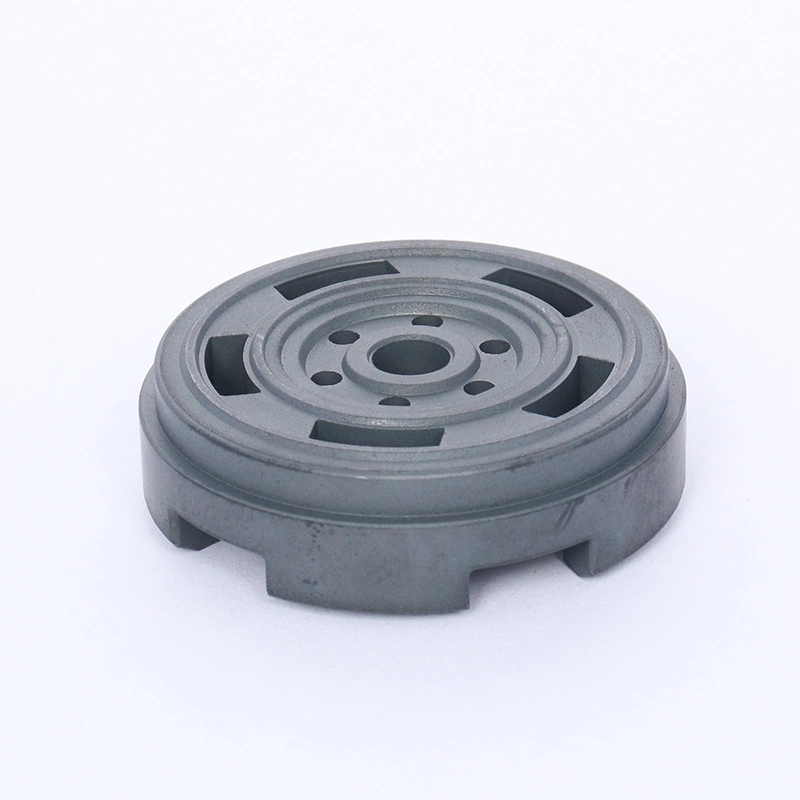


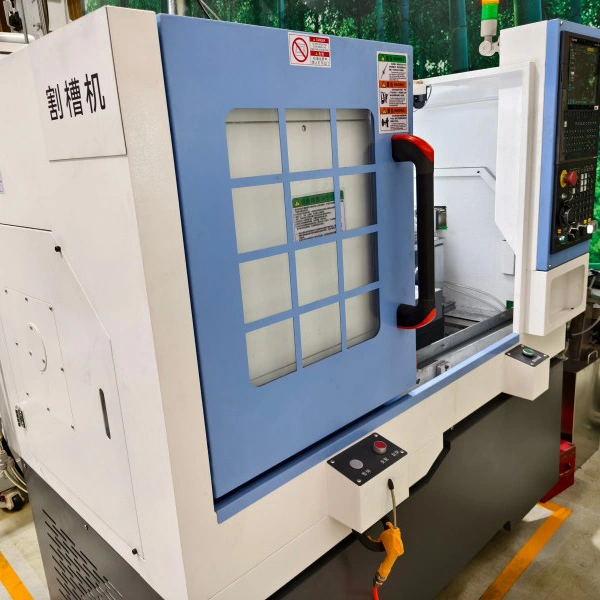
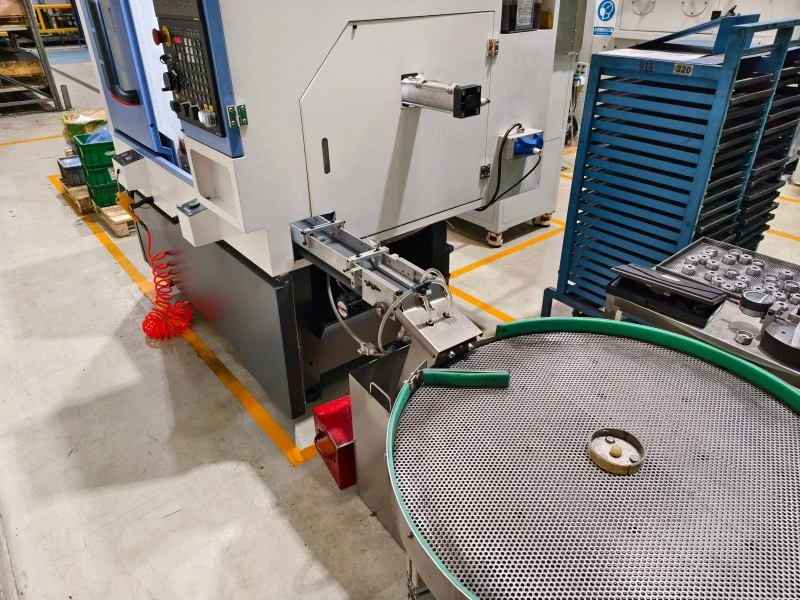
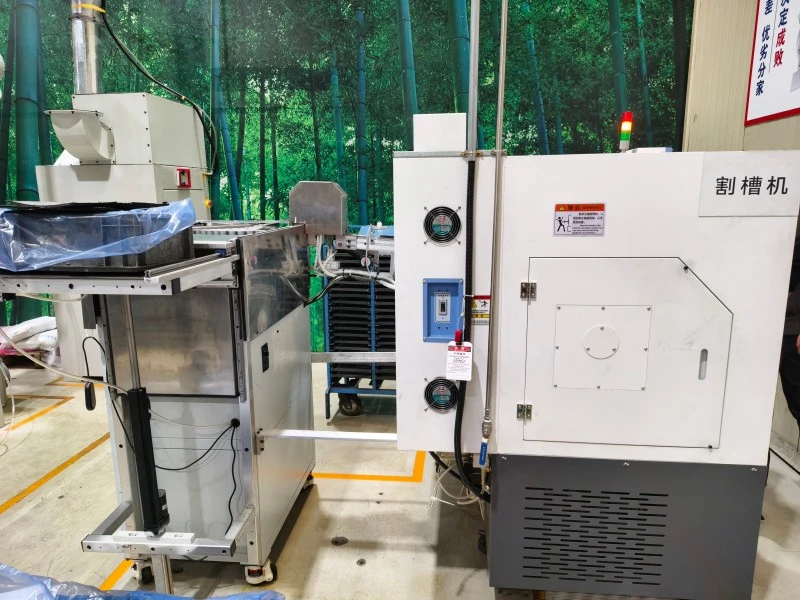
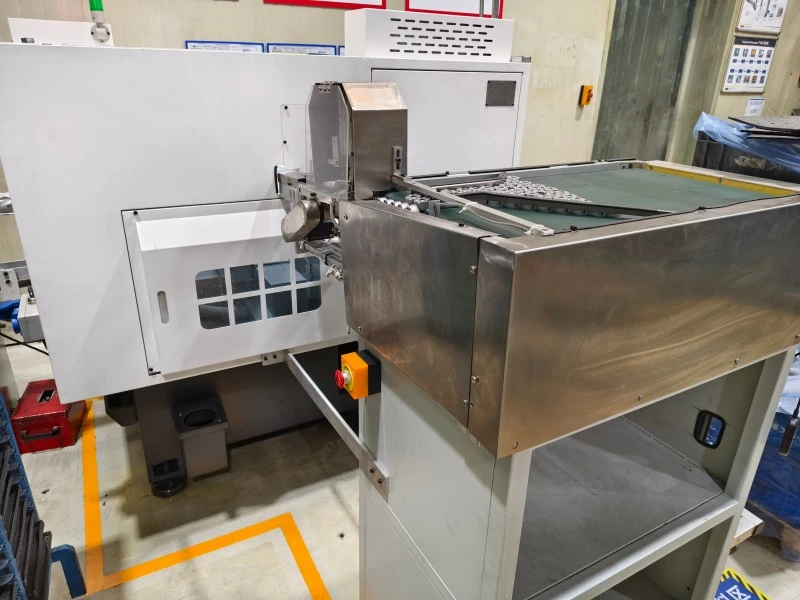
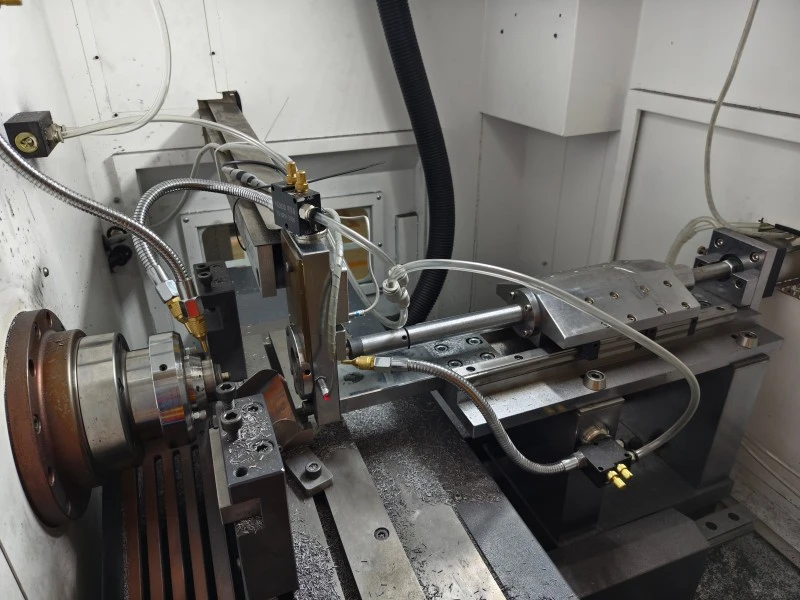
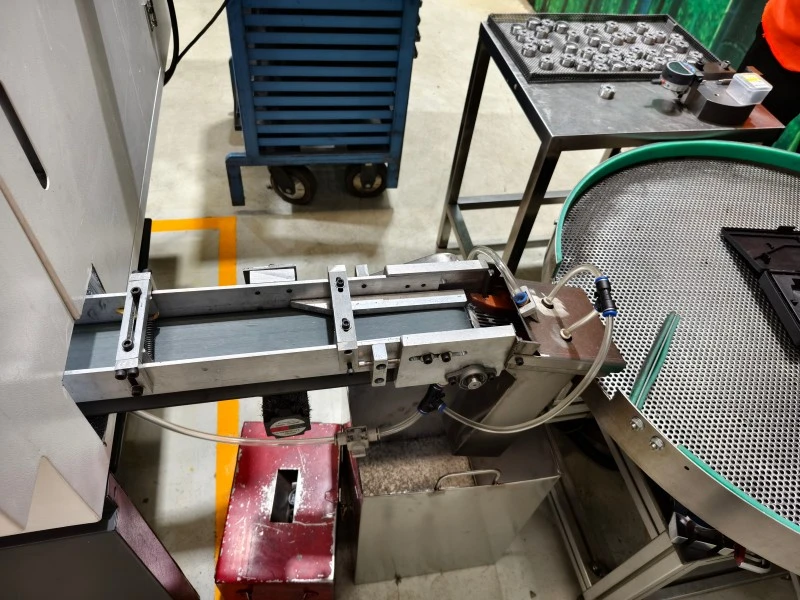
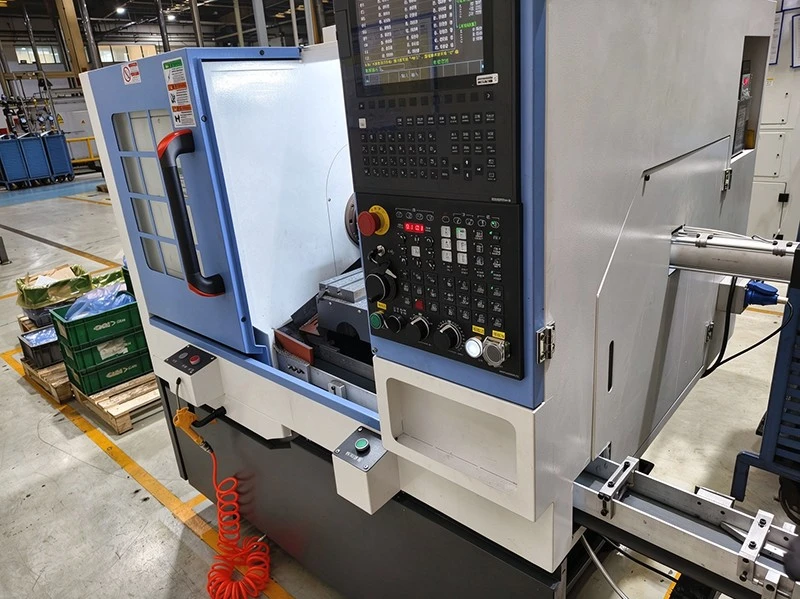
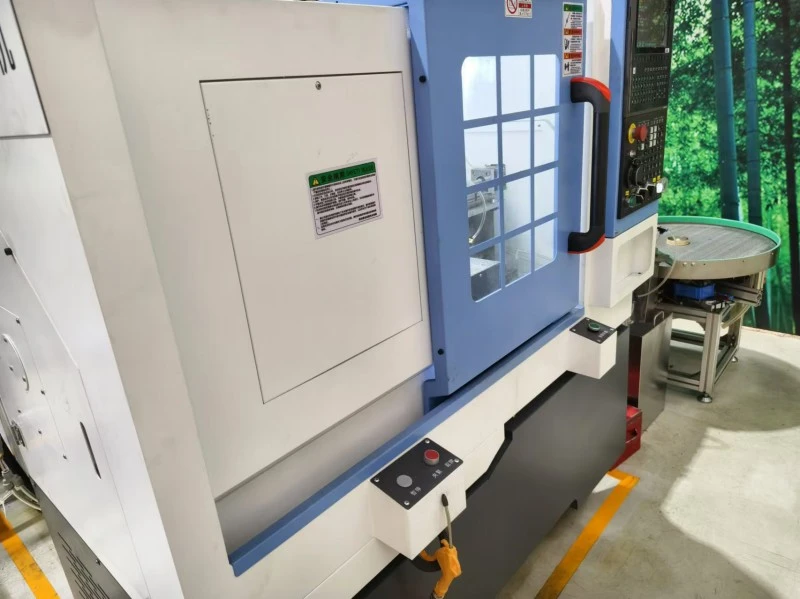
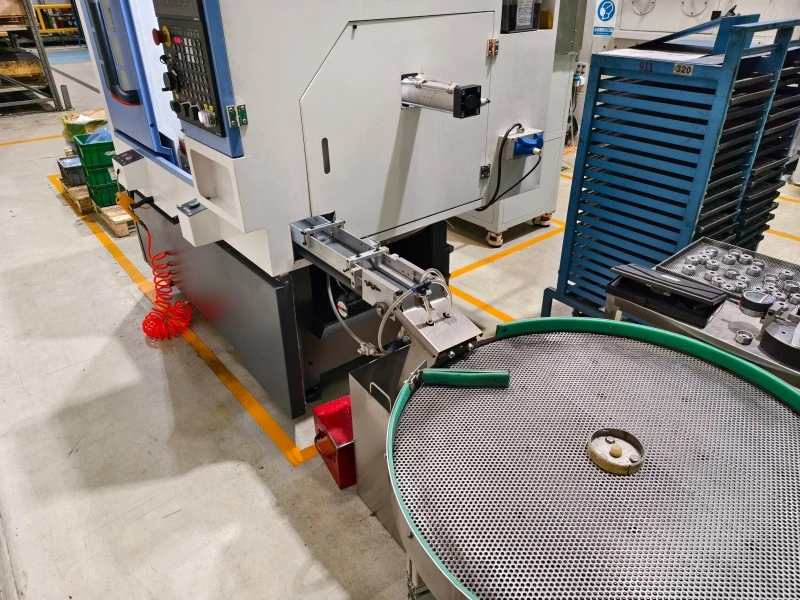
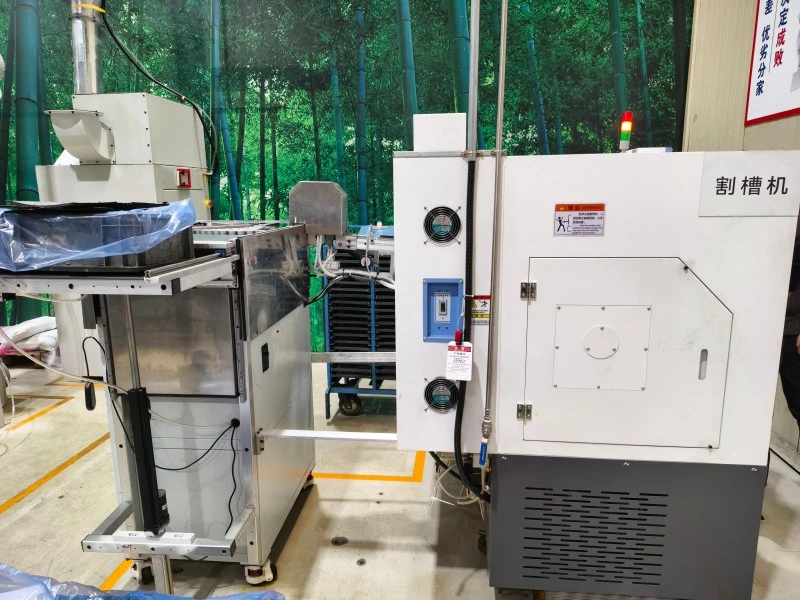
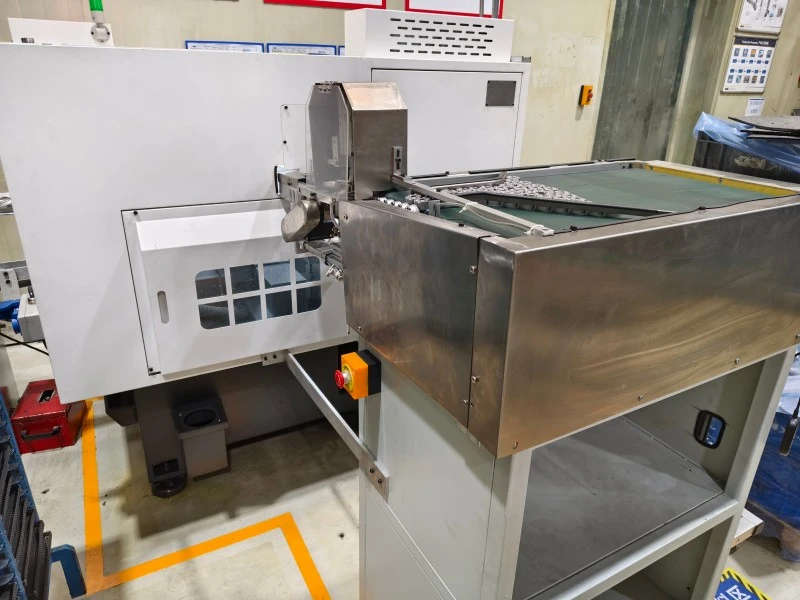
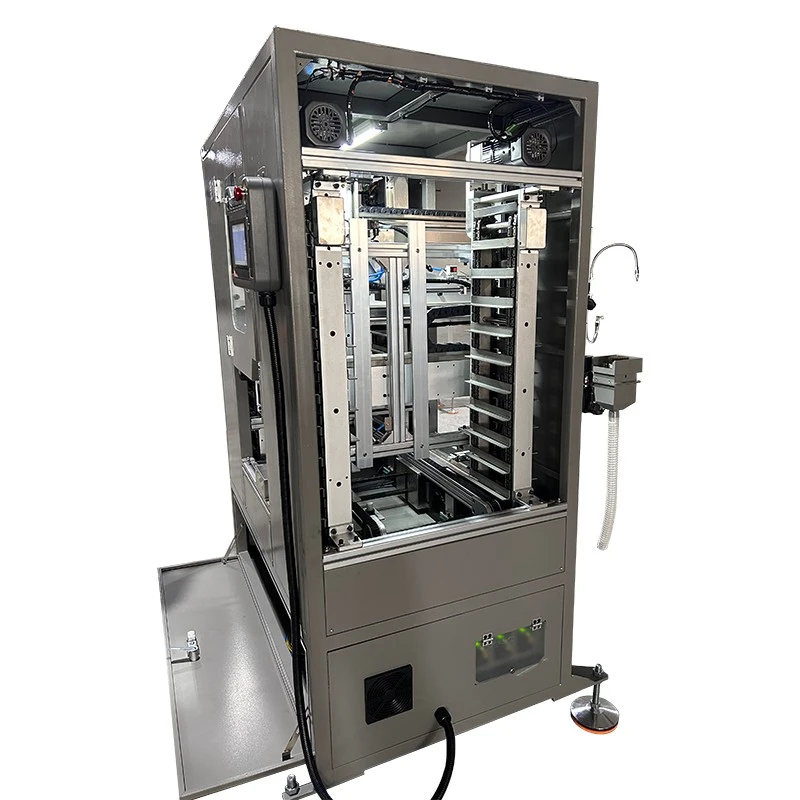
Helautomatisk skärmaskin för kolvspår
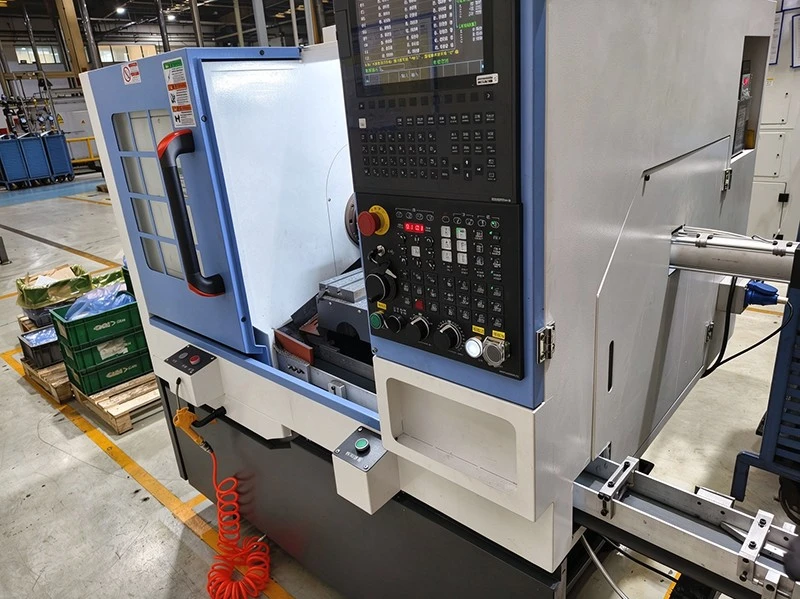
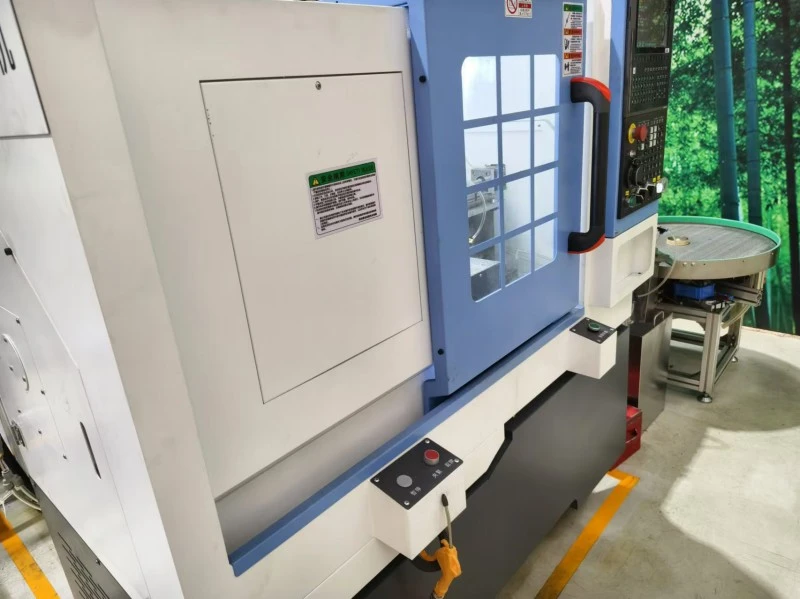
Den helautomatiska kolvspårsskärmaskinen XYGC-(N) är en CNC-bearbetningslösning utvecklad av XIAYI för dämpning av oljespår och tätningsspårbearbetning på pulvermetallurgiska stötdämparkolvar. Utrustad med ett Dafeng DF21-TDc CNC-system, servodrivning, 0–3000 rpm spindel och 0,01 mm bearbetnings- och repeteringsnoggrannhet, integrerar den automatisk matning, arbetsstyckespositionering, pneumatisk fastspänning, valfri kolvvändning, spårskärning och avlastning.
Ningbo XIAYI elektromekanisk teknik utveckladeHelautomatisk skärmaskin för kolvspårXYGC-(N) för precisionsbearbetning av dämpande oljespår och tätningsspår på pulvermetallurgiska stötdämparkolvar. Utrustningen kombinerar automatisk matning, arbetsstyckesdetektering, pneumatisk fastspänning, valfri kolvvändning, CNC-spårsskärning och automatisk avlastning i en produktionsenhet.
Att använda enDafeng DF21-TDc CNC-styrsystemoch servodrivteknik, uppnår maskinen bearbetningsnoggrannhet av0,01 mmoch upprepa positioneringsnoggrannheten för0,01 mm. Med spindelhastigheter justerbara från 0–3000 rpm, automatisk smörjning, cirkulerande skärvätskekylning och utbytbara kolvfixturer är den designad för kontinuerlig produktion av olika kolvspecifikationer.
Krav för spårbearbetning
Dämpande oljespår
Dämpande oljespår tillhandahåller avsedda flödesvägar för hydraulolja i stötdämparkolven. Deras dimensionella konsistens är viktig när tillverkare kräver repeterbar kolvprestanda över en produktionssats.
CNC-bearbetningssystemet gör att spårets skärbana och bearbetningsparametrar kan definieras genom den programmerade processen. Detta ger en kontrollerad rörelse av skärverktyget längs den erforderliga spårgeometrin.
Tätning av spår
Utrustningen kan också konfigureras för tätande spårbearbetning på pulvermetallurgiska kolvar. Positioneringsfixturen och skärverktyget väljs enligt kolvstrukturen och erforderliga spårdimensioner.
För olika kolvkonstruktioner kan dedikerade verktyg tillhandahållas för att upprätthålla det korrekta förhållandet mellan arbetsstyckets referensposition och skärbanan.
CNC-bearbetningsnoggrannhet
0,01 mm Noggrannhet
DeHelautomatisk skärmaskin för kolvspåranvänder ett Dafeng DF21-TDc CNC-styrsystem med servodriven rörelse. Den specificerade bearbetningsnoggrannheten når0,01 mm, medan upprepad positioneringsnoggrannhet också är0,01 mm.
Denna nivå av positioneringskontroll hjälper till att upprätthålla konsistens i spårdimensioner och periferisk placering under upprepade bearbetningscykler.
Servo Drive Movement
Servodrivna matningsmoduler styr rörelsen av bearbetningsaxlarna. X/Z-axelkulskruvar och linjära styrningar ger den mekaniska transmissionen som krävs för kontrollerad verktygsrörelse.
Kombinationen av CNC-programmering, servostyrning, kulskruvtransmission och dedikerade positioneringsfixturer skapar en konsekvent bearbetningsreferens för varje kolv.
Spindelhastighetsjustering
Spindelhastigheten kan justeras från0–3000 rpmenligt bearbetningskravet. 3,7 kW spindelservomotorn och matchande servodrivenheter ger drivkapaciteten för spårskärningsoperationen.
Faktisk spindelhastighet och skärparametrar kan väljas enligt kolvmaterial, spårgeometri, skärspecifikationer och produktionskrav.
Arbetsstyckets positionering
Kolvreferensposition
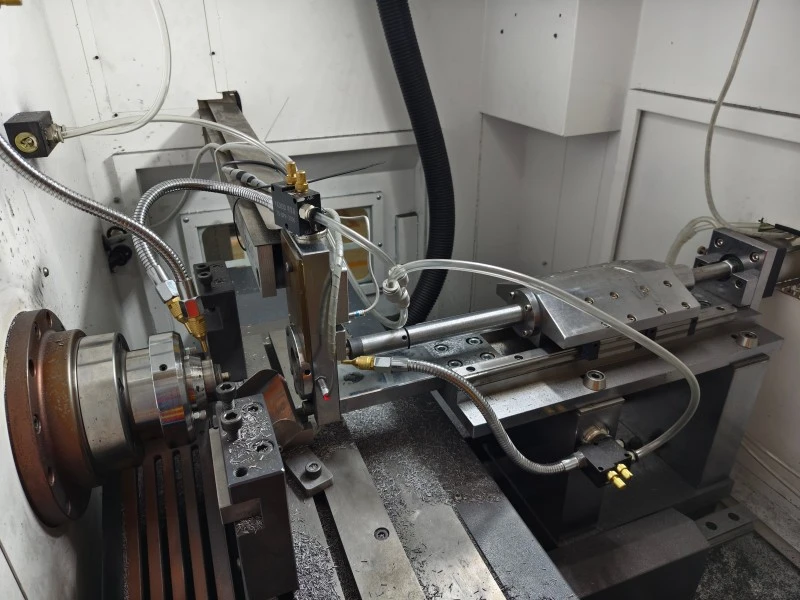
Noggrann spårbearbetning beror på att ett stabilt förhållande mellan kolven och skärverktyget upprätthålls. Maskinen använder en dedikerad positioneringschuck och lokaliseringsdorn enligt kolvdesignen.
Under automatisk laddning känner sensorer av arbetsstyckets position innan den pneumatiska chucken klämmer kolven för bearbetning.
Pneumatisk fastspänning
Det pneumatiska klämsystemet säkrar kolven under CNC-skärningsoperationen. AIRTAC pneumatiska komponenter används för relevanta spänn- och rörelsefunktioner.
Stabil fasthållning av arbetsstycket hjälper till att förhindra oönskade rörelser under skärning och stödjer repeterbar spårpositionering.
Kolvvändning
För kolvkonstruktioner som kräver bearbetning på olika sidor, kan en valfri pneumatisk vändmekanism ändra kolvens orientering automatiskt.
Detta tillåter samma automatiserade produktionscykel för att tillgodose kraven på dubbelsidig spårfräsning utan att kräva att operatörer manuellt flyttar om varje arbetsstycke.
Hantering av skärverktyg
Dedikerade spårfräsar
Olika kolvkonstruktioner kan kräva olika spårdimensioner och skärgeometrier. Maskinen använder därför speciella spårfräsar som väljs efter kolvdimensioner och spårkrav.
Verktygskonfigurationen kan ändras när produktionsmodellen ändras, vilket gör att skärsystemet kan anpassas till olika kolvspecifikationer.
Verktygets indragningsposition
Efter att den programmerade spårbearbetningsoperationen är klar dras skärenheten tillbaka till sitt utgångsläge innan den färdiga kolven avlastas.
Denna programmerade rörelse ger en definierad sekvens mellan bearbetningens slutförande och arbetsstyckets överföring, vilket minskar interferensen mellan fräsen och avlastningsmekanismen.
Skärvätskekontroll
Maskinen inkluderar ett cirkulerande skärvätskekylsystem. Skärvätska tillförs under bearbetningen för att hjälpa till med värmehantering och spånavlägsnande runt skärområdet.
Cirkulationssystemet inkluderar en dedikerad kylvattentank och filtreringsarrangemang. Regelbunden inspektion och rengöring av skärvätskesystemet krävs för att bibehålla stabila bearbetningsförhållanden.
CNC-programhantering
Programmerad spårgeometri
CNC-systemet utför förprogrammerade bearbetningskoder för det erforderliga dämpningsoljespåret eller tätningsspåret. Spårdimensioner och verktygsrörelse bestäms enligt produktionsprogrammet och verktygskonfigurationen.
Detta tillvägagångssätt tillåter tillverkare att fastställa repeterbara bearbetningsförhållanden för olika kolvmodeller.
Parameterjustering
Vid ändring av kolvspecifikationer kan operatörer ändra motsvarande CNC-parametrar efter att ha installerat rätt positioneringsfixtur och skärverktyg.
Möjligheten att kombinera dedikerade verktyg med justerbara CNC-program tillåter en maskinkonfiguration för att stödja flera kompatibla kolvmodeller.
Bearbetning av datalagring
CNC-styrsystemet stöder bearbetningsdatalagring, vilket ger en referens för produktionsinställning och processhantering. Lagrade program kan hjälpa operatörer att återskapa etablerade bearbetningsförhållanden när de återgår till en befintlig kolvmodell.
Automatisk delhantering
Brickmatning
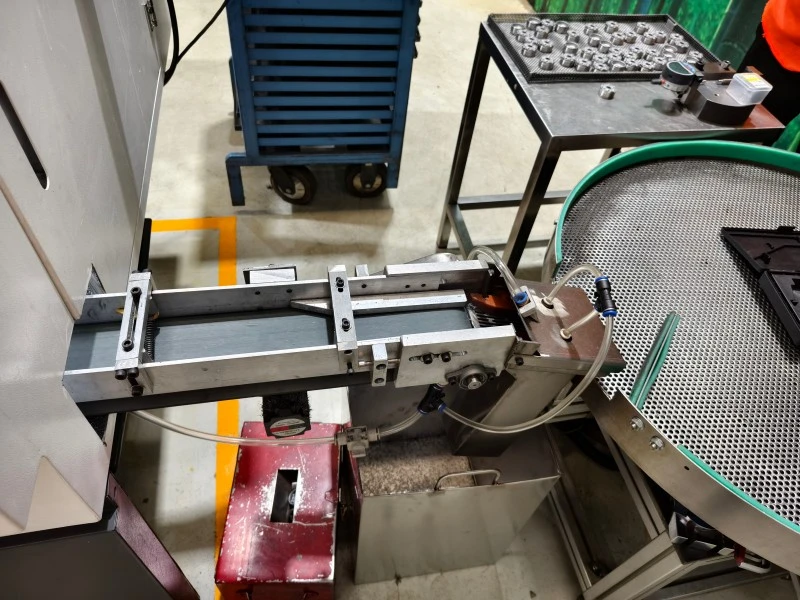
Pulvermetallurgiska stötdämparkolvar placeras på matningsbrickan och transporteras automatiskt mot bearbetningsområdet.
Matningsmekanismen minskar behovet av manuell belastning av enskilda kolvar och stödjer kontinuerliga bearbetningscykler.
Detektering och fastspänning
Sensorer identifierar det inkommande arbetsstycket och bekräftar dess position före pneumatisk fastspänning. Detta gör att maskinen kan fastställa önskad bearbetningsposition innan CNC-programmet startar.
Automatisk avlastning
När spårbearbetningen är klar återgår klippenheten till sitt utgångsläge och avlastningsmekanismen överför den färdiga kolven till utmatningsområdet.
Maskinen återgår sedan till nästa bearbetningscykel, vilket möjliggör kontinuerlig automatiserad produktion.
Maskinkonfiguration
CNC-styrenhet
Styrsystemet använder enDafeng DF21-TDc CNC-systemmed en 3,7 kW spindelservomotor och matchande servodrivrutiner.
Transmissionssystem
Servomatningsmoduler, X/Z-axelskruvar, linjära styrningar och revolverkapningsenheten bildar den primära bearbetningstransmissionsstrukturen.
Pneumatiska komponenter
Det pneumatiska systemet inkluderar AIRTAC-cylindrar, magnetventiler och en luftfilterregulator. Omrons närhetsbrytare, magnetiska sensorer och säkerhetsdörrars mikrobrytare används för positions- och säkerhetsövervakning.
Hjälputrustning
Maskinen inkluderar ett automatiskt smörjsystem för styrskenor, kyltank för cirkulerande skärvätska, matningsbricka, utloppstransportband och roterande avlastningsbord.
Huvudsakliga tekniska specifikationer
| Punkt | Specifikation |
| Modell | XYGC-(N) helautomatisk kolvspårmaskin |
| CNC-svarvenhetsmått (L × B × H) | 1520 × 980 × 1620 mm |
| Hel maskindimension med matning och lossning | 2635 × 2735 × 1620 mm |
| Maskinens vikt | 1000 kg |
| Märkspänning / frekvens | 380V 3-fas / 50Hz |
| Grundstötning | Nödvändig |
| Max. Energiförbrukning | 6 kW |
| CNC styrsystem | Dafeng DF21-TDc |
| Spindelhastighetsområde | 0–3000 rpm |
| Bearbetningsnoggrannhet | 0,01 mm |
| Upprepa positioneringsnoggrannhet | 0,01 mm |
| Arbetslufttryck | 0,5–1 MPa |
| Rekommenderat lufttryck | 0,5–0,7 MPa |
| Luftintagsrör | Φ10 |
| Drivenhet | Servomotordrift |
Produktionsapplikationer
Stötdämparkolvar för fordon
DeHelautomatisk skärmaskin för kolvspårär designad för pulvermetallurgiska kolvar som används i hydrauliska stötdämpare för bilar. Den kan utföra dämpande oljespår och tätningsspårbearbetning enligt den erforderliga kolvdesignen.
Motorcykel Stötdämparkolvar
Utrustningen kan även användas för produktion av hydrauliska stötdämpare för motorcyklar där konsekventa spårdimensioner och automatiserad materialhantering krävs.
OEM och komponenttillverkning
Maskinen är lämplig för stötdämparkomponenttillverkare och kolv-OEM-underleverantörer som behöver automatiserad CNC-spårbearbetning för upprepad produktion.
För tillverkare som använder flera kolvproduktionsprocesser kan spårningsutrustningen också kopplas till XIAYI:s helautomatiska PTFE-kolvbandsutrustning för att skapa ett mer komplett arbetsflöde för automatisk kolvtillverkning.
Produktionslinjeintegration
Spårning före PTFE-bandning
För kolvkonstruktioner som kräver både spårbearbetning och PTFE-bandning, kan spårskärning anordnas som en uppströms bearbetningsoperation före PTFE-bandningsprocessen.
DeHelautomatisk skärmaskin för kolvspårkan därför kombineras med XIAYI:s helautomatiska kolvbandningsmaskin för att skapa en ansluten produktionslösning som täcker spårbearbetning och PTFE-bandning.
Automatiserad materialöverföring
De automatiska matnings- och avlastningsmekanismerna ger definierade in- och utmatningspunkter, vilket gör det lättare att ansluta maskinen till uppströms matningssystem, nedströms inspektionsutrustning eller ytterligare kolvbearbetningsutrustning.
Multi-process tillverkning
För tillverkare som producerar pulvermetallurgiska stötdämparkolvar i volym, kan kombinationen av flera dedikerade maskiner minska upprepade manuella överföringar mellan processer och skapa en mer strukturerad produktionssekvens.
Underhållskrav
Dagliga kontroller
Före varje produktionsskift bör operatörer inspektera säkerhetsskydd och maskinfötter, kontrollera smörjmedelstanken och skärvätskenivån, verifiera lufttrycket och testa funktionerna för nödstopp och elektrisk kontroll.
Efter produktionsskiftet bör spån och oljeföroreningar avlägsnas. Högtrycksluft bör inte riktas mot pulsgivare eller servomotorer. Precisionskomponenter bör få lämplig rostskyddsbehandling vid behov.
Vecko- och månadstjänst
Styrskenor och kulskruvar bör rengöras och smörjas regelbundet. Spindeln och chucken bör inspekteras, medan elskåpets värmeavledningsfilter och rörskarvar också bör kontrolleras.
Månatligt underhåll inkluderar inspektion av spindel, revolver och bakaxel, rengöring av kylvattentanken, validering av gränslägesbrytare och åtdragning av elektriska terminaler.
Periodisk besiktning
Kvartals- eller halvårsunderhåll kan inkludera byte av smörjmedel, inspektion av spindelns radiella utlopp, pneumatisk komponentservice och maskinnivåkalibrering.
Årlig översyn kan inkludera byte av olja, tätningar och andra slitdelar, tillsammans med kompensation för positioneringsnoggrannhet och ett acceptanstest utan last.
Maskinen får aldrig användas utan erforderligt smörjmedel eller kylvätska. Operatörer bör också undvika verktygskollisioner, förhindra blandning av olika smörjmedelstyper och undvika att använda högtrycksluft på pulsgivare eller servomotorer.
Installation och support
Maskindrifttagning
XIAYI tillhandahåller installations- och idrifttagningssupport på plats efter leverans för att hjälpa till att etablera maskinen enligt kundens produktionskrav.
Operatörsutbildning
Utbildningen kan omfatta maskindrift, CNC-programmering, parametermodifiering, feldiagnos, verktygsändringar och hela underhållsproceduren.
Garantiservice
Utrustningen inkluderar en12 månaders garanti från godkännandedatum. XIAYI tillhandahåller livslång reservdelsförsörjning tillsammans med teknisk rådgivning på distans och på plats.
XIAYI:s kvalitetsledningssystem upprättas i enlighet medIATF 16949:2016, som stödjer dess tillverknings- och kvalitetsledningsprocesser för utrustning som betjänar fordonsrelaterade produktionsapplikationer.
Vanliga frågor
Vad används denna maskin till?
Maskinen är designad för CNC-bearbetning av dämpande oljespår och tätningsspår på pulvermetallurgiska kolvar som används i hydrauliska stötdämpare för bilar och motorcyklar.
Vilken bearbetningsnoggrannhet kan den uppnå?
Den specificerade bearbetningsnoggrannheten är0,01 mm, med upprepad positioneringsnoggrannhet på0,01 mm. Faktiska bearbetningsresultat kan bero på arbetsstyckets material, verktygets tillstånd, maskininställning och processparametrar.
Är kolvspårningsprocessen automatisk?
Ja. Maskinen integrerar automatisk matning, arbetsstyckesdetektering, pneumatisk fastspänning, valfri kolvvändning, CNC-spårbearbetning och automatisk avlastning i en kontinuerlig produktionscykel.
Kan olika kolvstorlekar bearbetas?
Ja. Utbytbara positioneringsfixturer, lokaliseringsdornar och dedikerade spårfräsar kan konfigureras enligt olika kolvspecifikationer. Motsvarande CNC-parametrar kan också justeras för olika produktionsmodeller.
Vilket CNC-system använder maskinen?
Maskinen använder enDafeng DF21-TDc CNC-styrsystemmed en servodriven spindel. Spindelhastighetsområdet är0–3000 rpm.
Vilket lufttryck krävs?
Det specificerade arbetslufttrycket är0,5–1 MPa, med0,5–0,7 MPa rekommenderasför normal drift. Maskinen använder ett Φ10 luftintagsrör.
Skicka förfrågan
Kontaktinformation
-
Adress
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei District, Ningbo City, Zhejiang Province, Kina
-
Tel
-
E-post
Få en skräddarsydd offert för dina stötdämpardelar
Varför globala köpare väljer Ningbo Xiayi:
✓ IATF 16949 Certifierad — Defektfrekvens strikt kontrollerad under 0,1 %.
✓ Full-Category Supply — Kolvar, stänger, fjädrar, stansningar och gummidelar.
✓ FoU-stöd — Anpassade formler för pulvermetallurgi och 7-10 dagars snabb prototypframställning.
✓ Beprövad kapacitet — 50 miljoner kärnkolvar produceras årligen för globala OEM-tillverkare.
Redo att börja? Fyll i formuläret nedan så kommer vårt ingenjörsteam att svara inom 24 timmar med en anpassad rekommendation.
Nyheter Rekommendationer